Letzten Monat schickte uns ein Kunde aus der Niederspannungsgeräteindustrie ein PA6-Muster, das mit 20 % intumeszierendem Flammschutzmittel beladen war, für den Prototypenbau. Das Ergebnis war unangenehm: Der vertikale Brenntest schlug fehl, weil Tropfen die Baumwolle entzündeten, und der Zylinder der Spritzgießmaschine begann zu rauchen und zu schäumen.
Ich fragte, woher die Formel käme. Er sagte: „So haben wir es hinzugefügt, als wir PP gemacht haben. PA hat einen höheren Sauerstoffindex als PP, also sollte es logischerweise einfacher zu entflammen sein, oder? Warum ist es stattdessen völlig gescheitert?“
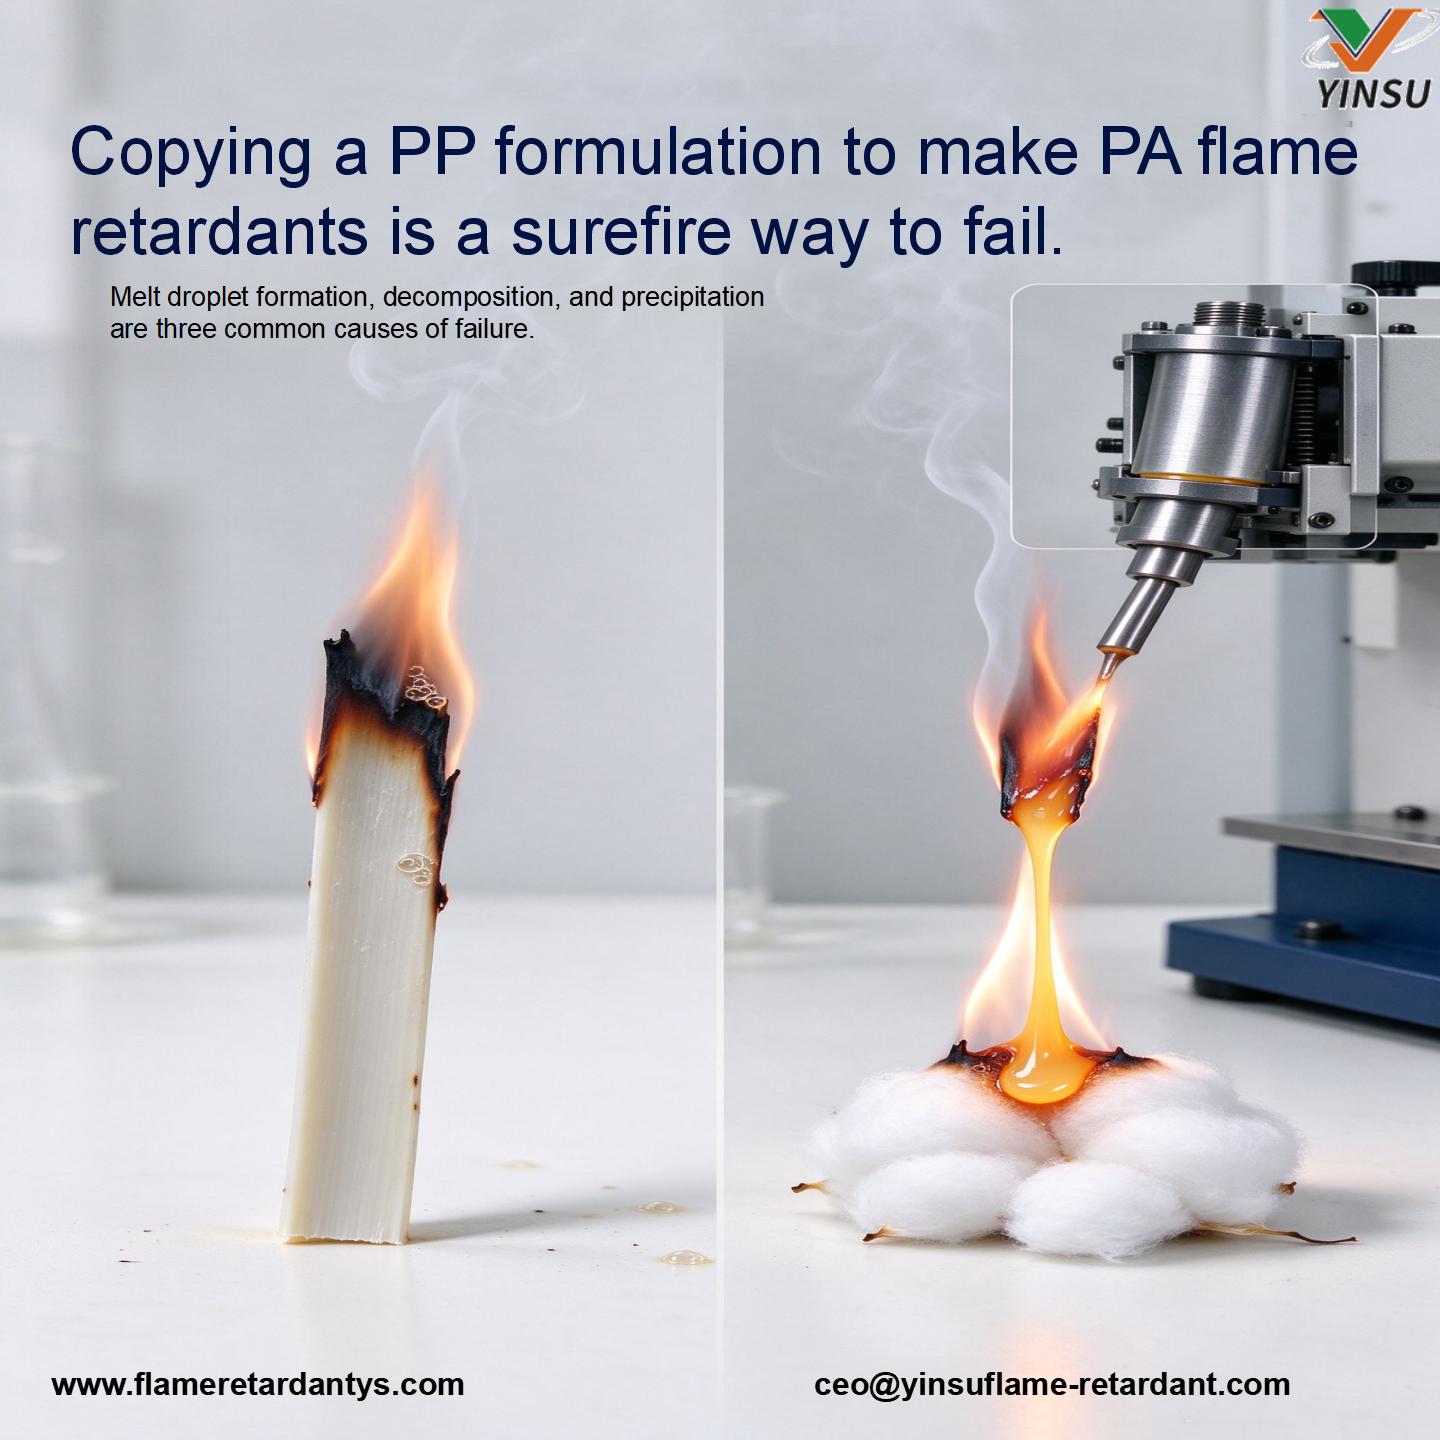
Dies ist eine Falle, in die Compoundeure und Spritzgießer leicht tappen: Sie kopieren blind die Flammschutzlogik von PP und wenden sie auf PA (Polyamid/Nylon) an.
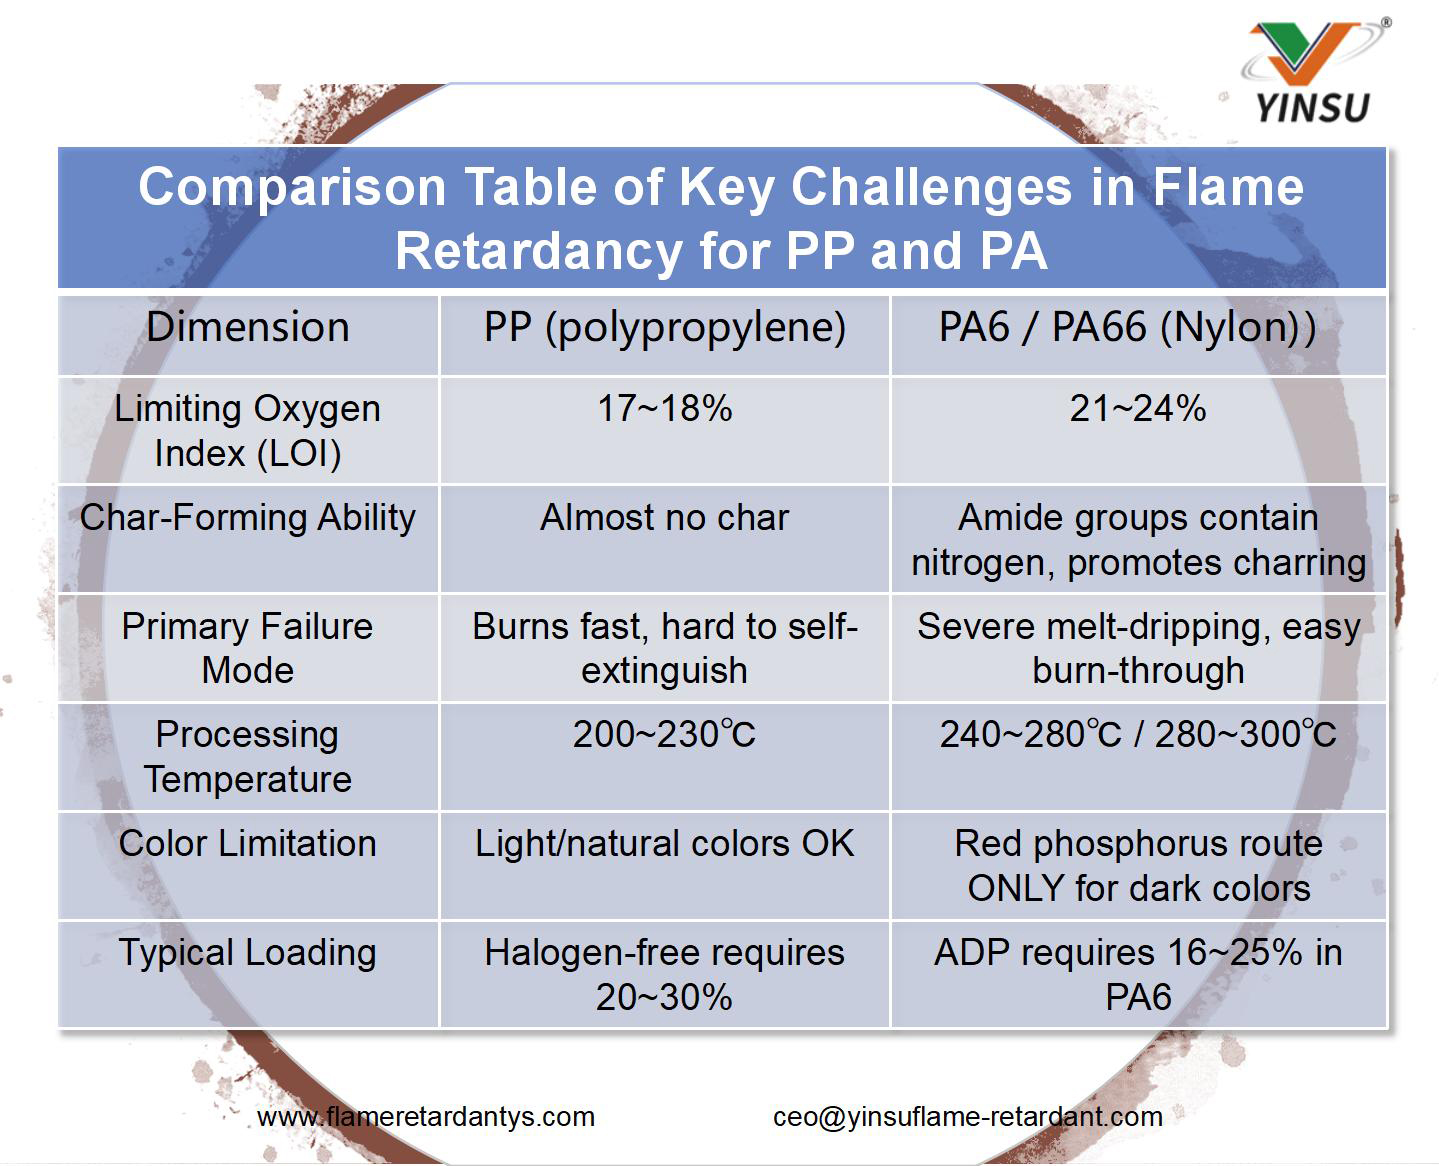
Obwohl der Limiting Oxygen Index (LOI, 21–24 %) von PA höher ist als der von PP (17–18 %), bedeutet dies nicht, dass es einfach zu verarbeiten ist. Die Schwierigkeit von PP liegt darin, „das Brennen zu verhindern“, während die Schwierigkeit von PA darin liegt, „wie man eine Zersetzung bei hohen Temperaturen vermeidet und trotzdem den Test besteht“. Die Ausgangslagen sind unterschiedlich und die Fallstricke sind völlig unterschiedlich.
Warum ist PA schwieriger zu bewältigen? Vier physikalische und chemische Fehlerlinien
Wenn Sie in PA6 oder PA66 einen halogenfreien Flammschutz erreichen wollen , müssen Sie diese vier Bruchlinien überwinden – keine einzige darf übersehen werden.
1. Der kritischste „Melt-Dripping-Effekt“
Die Molekülstruktur von PA führt zu einer extrem niedrigen Viskosität im geschmolzenen Zustand. Sobald die PA-Schmelze einer Flamme ausgesetzt wird, tropft sie wie Wasser nach unten. Im UL94-Vertikalbrenntest gilt: Solange die Tropfen die darunter liegende absorbierende Baumwolle entzünden, handelt es sich um einen sofortigen V-0-Fehler, unabhängig davon, wie schnell die Flamme beim Entfernen selbst erlischt.
Lösung: Die Lösung des Schmelztropfens von PA beruht auf der Verbesserung der Verkohlungsbildungsfähigkeit und der Schmelzfestigkeit und nicht auf dem blinden Einsatz von Flammschutzmitteln. Die Zugabe von zu viel (z. B. über 25 %) führt dazu, dass die Schlagfestigkeit abnimmt und die Spritzgussteile des Kunden beim Herunterfallen brechen.
2. Verarbeitungstemperatur „schirmt“ die Hälfte der Flammschutzmittel ab
Die Extrusions-/Einspritztemperaturen von PP liegen bei 200–230 °C, während PA6 240–280 °C erfordert und PA66 280–300 °C erreicht. Wenn Glasfaser (GF) hinzugefügt wird, erhöht die Reibungswärme die Schmelztemperatur um weitere 10–20 °C.
Das bedeutet, dass Flammschutzmittel mit einer Zersetzungstemperatur unter 300 °C bereits vor dem Einspritzen beginnen, sich im Zylinder zu zersetzen, was zu Vergilbung, Schaumbildung, stechenden Gerüchen und starker Schimmelbildung führt. Die Industrie verwendet eine Zersetzungstemperatur von ≥350°C als „Eintrittskarte“ für PA -Flammschutz.
3. Die „Farbachillesferse“ des roten Phosphors
Roter Phosphor ist äußerst effizient und kostengünstig, was ihn zu einer sehr ausgereiften Lösung für PA-Systeme macht. Doch es hat eine fatale Einschränkung: Seine Eigenfarbe ist dunkelrot bis braunschwarz.
Es kann nur für dunkle Teile verwendet werden. Wenn Ihr Kunde ein weißes Schutzschaltergehäuse oder einen hellen Stecker benötigt, ist roter Phosphor sofort out. Sie müssen das System wechseln: Verwenden Sie weißes ADP (Aluminiumdiethylphosphinat) oder MCA.
4. Die „chronische Krankheit“ der Feuchtigkeitsaufnahme und des Ausblühens
PA nimmt auf natürliche Weise Feuchtigkeit auf. Wenn das falsche Flammschutzmittel gewählt wird (z. B. ein stark wasserlösliches System), wird es in feuchten Umgebungen langsam extrahiert. Nach einigen Monaten im Lager des Kunden lässt die Flammschutzleistung von selbst nach. Es gibt nur zwei Gegenmaßnahmen: Wählen Sie ein wasserunlösliches Flammschutzmittel (wie ADP) oder wählen Sie ein Masterbatch aus rotem Phosphor mit extrem strenger Verkapselung (verhindert die Ausfällung von Phosphin).
Vergleich von Kern-PP- und PA-Flammschutzherausforderungen
Auswahlbeurteilung: Berechnen Sie nicht zuerst die Kosten, sondern zuerst die Farbe und den Prozess
Achten Sie bei der Formulierung von Flammschutzmitteln PA nicht zuerst auf die Kosten. Wenn die Reihenfolge falsch ist, ist alles verloren.
Bestimmen Sie zuerst die Farbe: Farbe ist nicht verhandelbar. Bei hellen Farben wird roter Phosphor sofort ausgeschlossen; Bei dunklen Farben wird Sie die Effizienz des roten Phosphors überraschen.
Überprüfen Sie Dicke und Glasfaser: Glasfasersysteme haben einen „Dochtwirkungseffekt“, und dünnwandige Teile neigen extrem zum Tropfen. Direktes Trockenmischen von Pulvern neigt zur Agglomeration; Sie müssen stark vordispergierte Masterbatch-Produkte verwenden.
Berechnen Sie die Kosten zuletzt: Ein niedriger Stückpreis bedeutet nicht, dass es erschwinglich ist. Sie müssen die „ Gesamtkosten für Flammschutzmittel pro Kilogramm Harz“ berechnen und die Ausschussrate berücksichtigen, die durch den Verlust von physischem Eigentum verursacht wird.
Wie erfolgt die Implementierung für bestimmte Anwendungen?
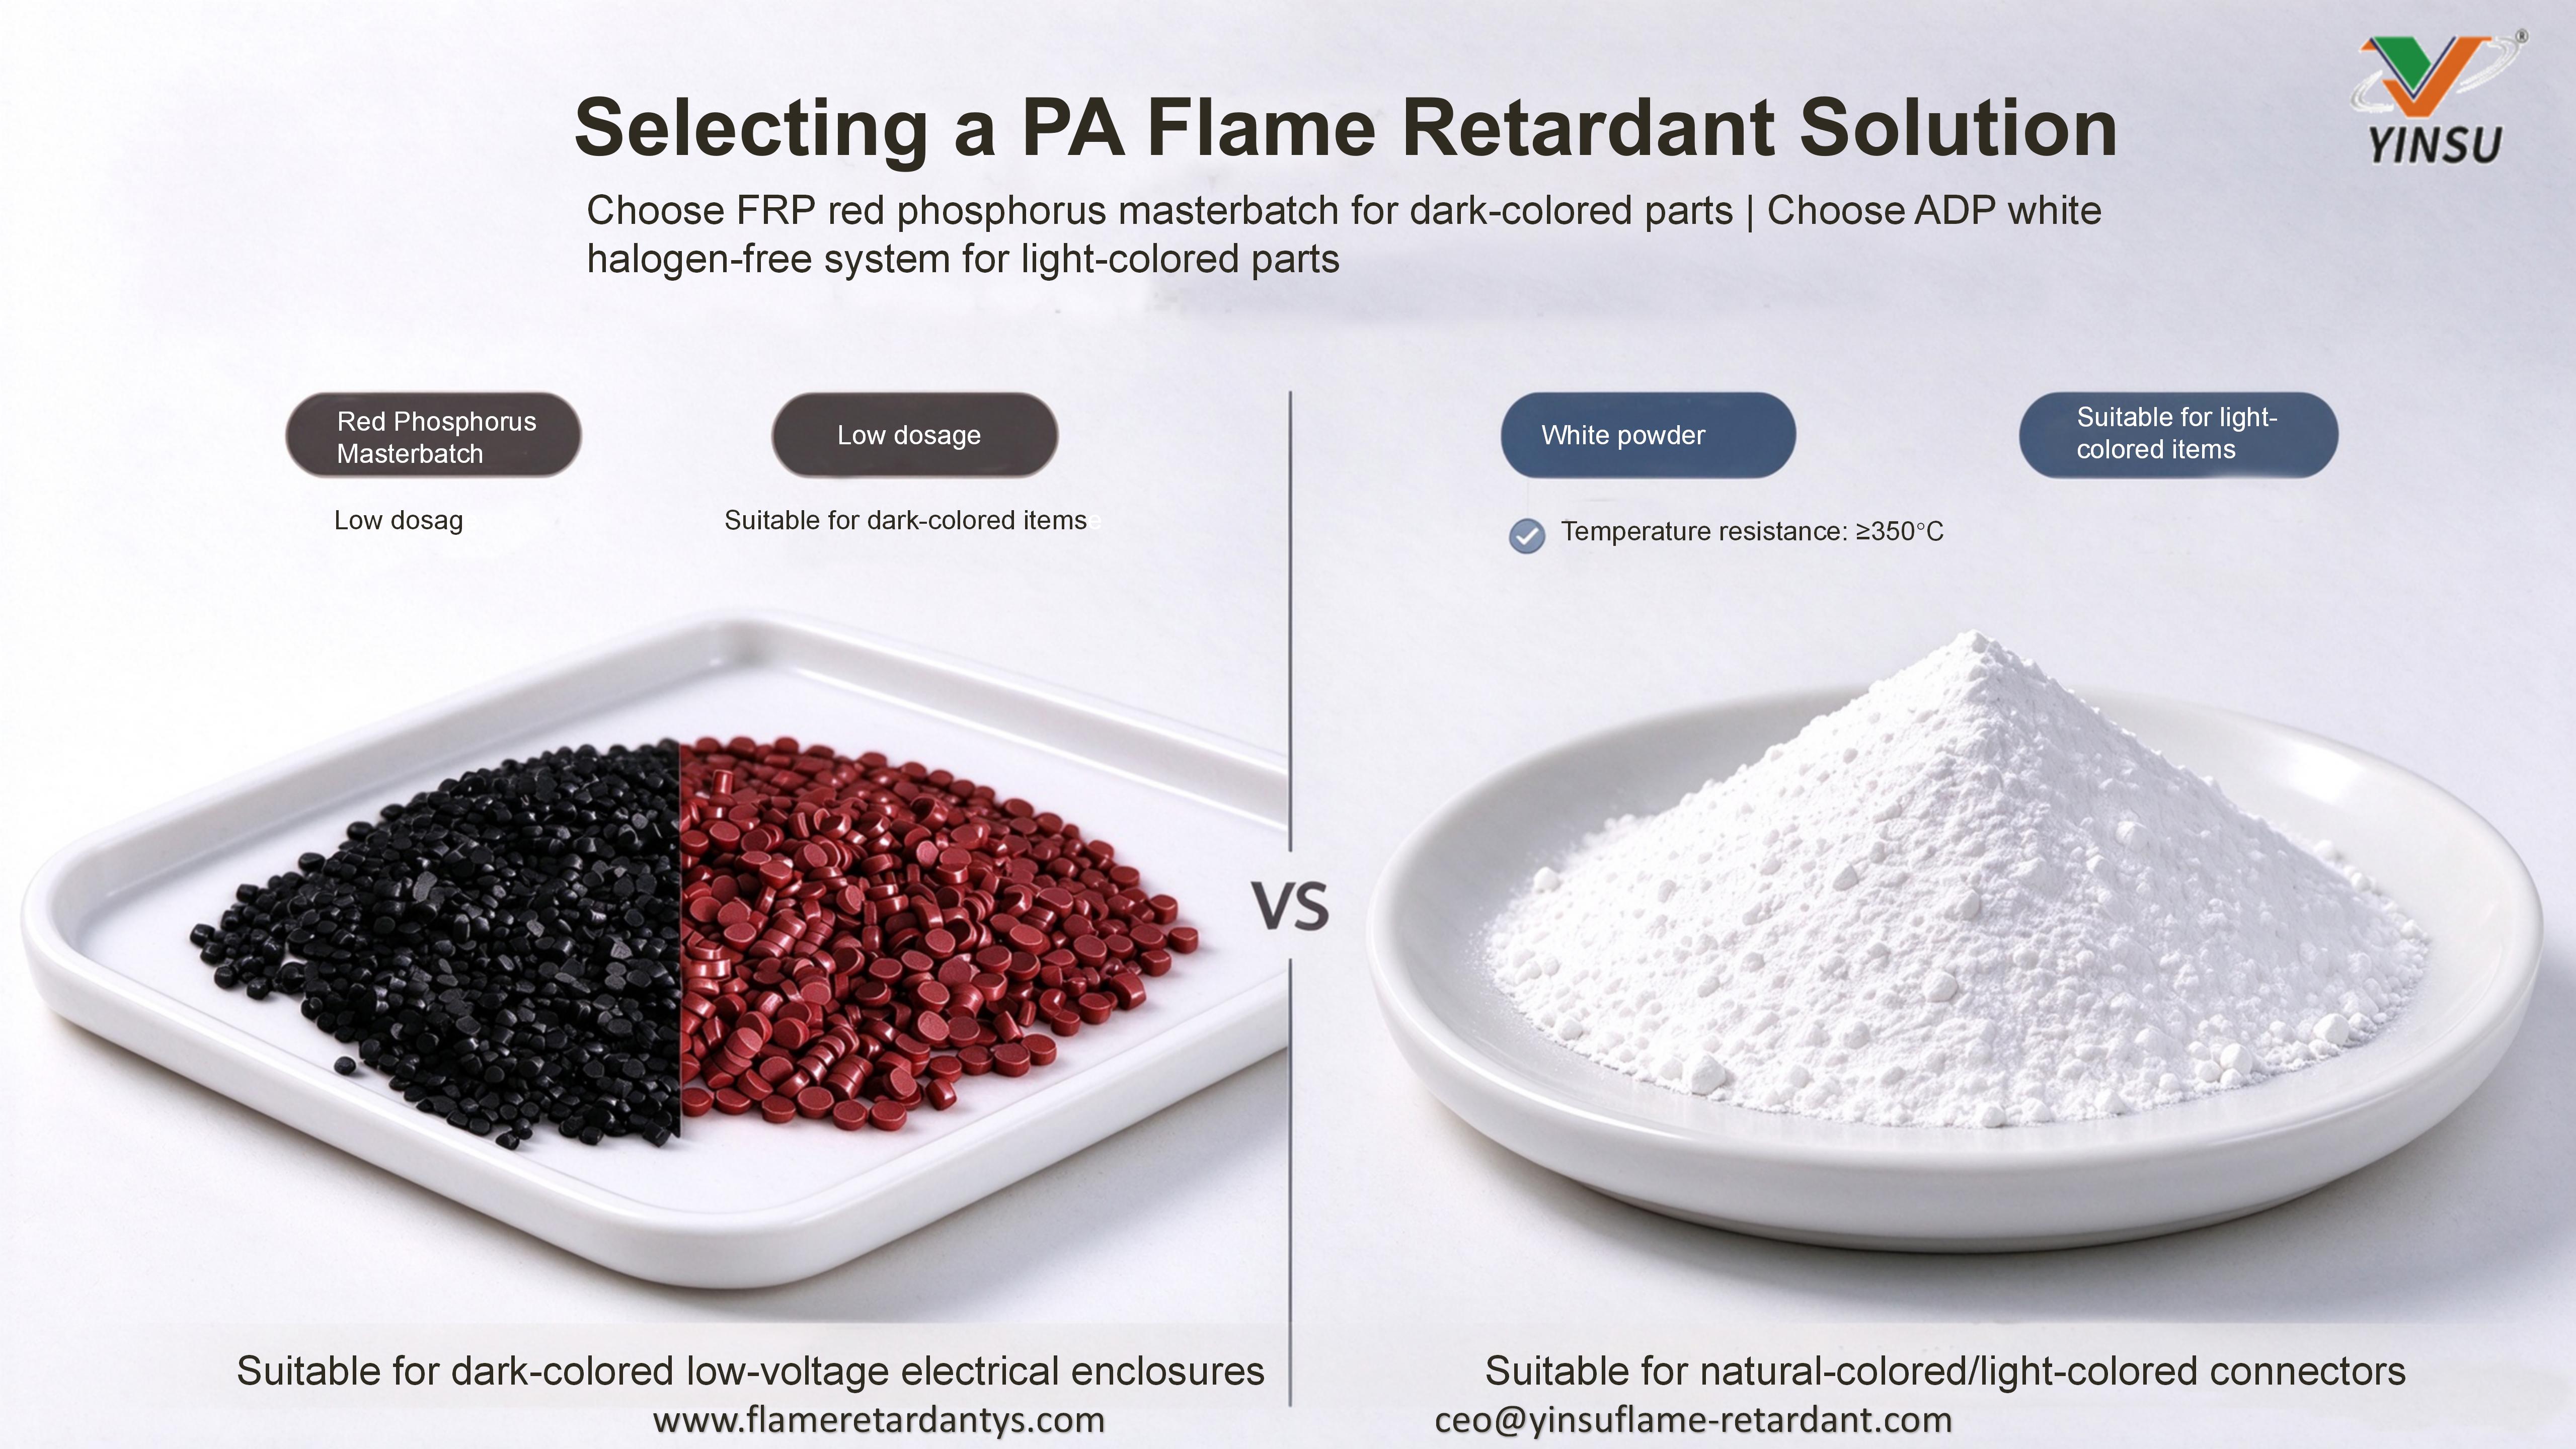
Dunkle Teile (rote Phosphor-Masterbatches priorisieren):
• Option für geringe Beladung: Wählen Sie FRP-750A (roter Phosphorgehalt ≥70 %). In glasfaserverstärkten PA66-Systemen wird durch die Zugabe von nur 9 % V-0 (2,0 mm) erreicht, wodurch ausreichend Platz für Glasfaser und Harz bei minimalem mechanischen Verlust bleibt.
• Option mit hohem Glühdraht: Wählen Sie FRP-301Y3 (Gehalt an rotem Phosphor ≥50 %), das speziell für Glühdrahttests bei 750 °C/850 °C entwickelt wurde. Mit einem importierten neuen Verträglichkeitsträger ist die Beständigkeit gegen Phosphinausfällung äußerst robust.
Helle/natürliche Farbteile (Vorrang vor weißen Flammschutzmitteln):
• Entscheiden Sie sich für ADP (Aluminiumdiethylphosphinat). . Ein weißes Pulver (Weißgrad ≥98 %), das perfekt für die Hochtemperaturverarbeitung bei 280–300 °C von PA geeignet ist. Es ist wasserunlöslich und blüht nicht. Durch die Zugabe von 16–25 % in PA6 wird V-0 erreicht und gleichzeitig hervorragende elektrische Eigenschaften beibehalten.
FAQ: Hochfrequente Fragen von Ingenieuren
F1: Warum ist V-0 in glasfaserverstärktem PA so schwer zu passieren?
Glasfasern wirken wie ein Docht, der die Schmelze durch die Lücken in die Brandzone zieht und dabei die Kohleschicht durchdringt. Erhöhen Sie die Belastung nicht blind; Der Umstieg auf hochkonzentrierte Masterbatches und die Verbesserung der Grenzflächenkompatibilität ist die richtige Antwort.
F2: Können Flammschutzmittel für PA66 direkt in PA6 verwendet werden?
Nein. Die Verarbeitungstemperatur von PA66 ist 20–40 °C höher, daher müssen die thermische Stabilität des Flammschutzmittels und die Systemviskosität erneut validiert werden. Sie können die Formel nicht direkt kopieren.
F3: Besteht die Gefahr einer Phosphinausfällung in Systemen mit rotem Phosphor?
Bei billigem rotem Phosphor mit unzureichender Mikroverkapselung tritt dieses Problem auf. Wählen Sie tief verkapselte Masterbatches (wie unsere FRP-Serie), die langfristige Koch- und Alterungstests bestehen und so Sicherheit gewährleisten.
Die oben genannten Daten dienen nur als Referenz; Die tatsächliche Beladung und Formulierung muss auf Kundentests basieren. Wenn Sie eine Formulierungsbewertung für Ihr Basisharz und Ihre Anwendung benötigen, wenden Sie sich bitte an das technische Team von YINSU Flame Retardant .


