Ingenieure, die mit flammhemmenden PET-Fasern arbeiten, sind alle mit dieser Situation konfrontiert: Sobald das Flammschutzmittel hinzugefügt wird, entspricht der LOI der Norm und die V-0-Bewertung wird erreicht, aber während des Spinnprozesses kommt es häufig zu Faserbrüchen, die Spinndüsen verstopfen, der Filtrationsdruck steigt sprunghaft an und die Faserfestigkeit sinkt erheblich. Nach einem Zyklus aus der Änderung der Formulierung, der Anpassung des Prozesses und dem Wechsel der Rohstoffe – und das alles unter Beibehaltung der Flammhemmung – geht die Spinnbarkeit verloren.
Wo liegt das Problem?
Der Kernkonflikt beim Spinnen flammhemmender PET-Filamente liegt in der „Inkompatibilität“ zwischen Flammschutzmitteln und dem Spinnprozess. Der Spinnprozess stellt extrem hohe Anforderungen an die Materialreinheit, die thermische Stabilität und die rheologischen Eigenschaften, wobei der Zusatz von Flammschutzmitteln die Spinnbarkeit häufig auf folgende Weise beeinträchtigt:
Eine schlechte Verteilung führt zu verstopften Spinndüsen. Wenn flammhemmende Partikel nicht gleichmäßig verteilt sind, können sie zu großen Clustern agglomerieren und während des Spinnprozesses Filter und Spinndüsen verstopfen. Dies führt bestenfalls zu häufigen Faserbrüchen; Im schlimmsten Fall muss die gesamte Produktionslinie zur Reinigung stillgelegt werden.
Eine unzureichende thermische Stabilität führt zur Gasbildung. PET Die Spinntemperaturen liegen zwischen 280 und 290 °C. Wenn sich Flammschutzmittel bei dieser Temperatur zersetzen und Gas bilden, bilden sich Blasen in der Schmelze, die zu Hohlräumen und verminderter Festigkeit der gesponnenen Fasern führen; In schweren Fällen brechen die Fasern sofort.
Die Partikelmorphologie beeinflusst die Kristallisation. Durch den Mischvorgang wird das flammhemmende Material in körniger Form innerhalb der Faser verteilt; Diese körnige Verteilung wirkt sich direkt auf die Kristallinität und Gleichmäßigkeit der Faser aus und führt zu einer verringerten Faserfestigkeit. Dies erklärt, warum viele flammhemmende PET-Fasern unter einer „übermäßigen Flammhemmung auf Kosten der Festigkeit“ leiden.
Eine schlechte Verträglichkeit führt zur Delamination zwischen Masterbatch und Chips. Beim Mischen von flammhemmendem Masterbatch mit PET-Chips kann es zu einer Delaminierung kommen, wenn die Komponenten nicht kompatibel sind, was zu einem instabilen Spinnen und einer erhöhten Faserbruchrate führt.
Wie kann das gelöst werden? Beginnen Sie mit der Formulierungsgestaltung.
Schritt 1: Wählen Sie das richtige Flammschutzsystem
Flammschutzmittel für die Spinnerei müssen drei Kriterien erfüllen: Beständigkeit gegen Zersetzung bei hohen Temperaturen, gute Kompatibilität mit PET und feine Partikelgröße. Derzeit sind halogenfreie Systeme auf Phosphorbasis die gängige Empfehlung. Nehmen wir als Beispiel ZDP – ein schmelzartiges, organisches Hypophosphit-Halogen-freies Flammschutzmittel mit einer hohen thermischen Zersetzungstemperatur, das bei PET Verarbeitungstemperaturen schmelzen und dispergieren kann, wodurch es weniger wahrscheinlich ist, dass es Spinndüsen verstopft. Im Vergleich zu ADP fördern die Zinkionen in ZDP die Bildung einer dichteren Kohleschicht während der Verbrennung, was dazu beiträgt, die Beständigkeit gegen Schmelztropfen und die Flammschutzbeständigkeit der Fasern zu verbessern. Seine schmelzdispergierbare Beschaffenheit sorgt für eine gleichmäßigere Dispersion während des Spinnprozesses, reduziert Faserbrüche und erhöht den Filtrationsdruck, der durch die Agglomeration fester Partikel verursacht wird. Es eignet sich für Hochtemperatur-Verarbeitungsanwendungen – wie PET-Spinnen und technische Kunststoffe –, die sowohl Spinnbarkeit als auch Flammschutzwirkung erfordern.
Obwohl herkömmliche bromierte Lösungen (Decabromdiphenylethan + Antimontrioxid) hochwirksam sind, können sie die Farbe beeinträchtigen und in bestimmten Branchen Umweltauflagen unterliegen.
Schritt 2: Auswahl des Synergisten
Die Wahl der Synergisten wirkt sich direkt auf die Schmelztropffestigkeit und die Spinnbarkeit aus. Der Phosphor-Silizium-Synergismus kann die Beständigkeit gegen Schmelztropfen deutlich verbessern; Der Phosphor-Stickstoff-Synergismus bildet beim Erhitzen eine dichtere expandierte Kohlenstoffschicht. Anorganische Nano-Synergisten (wie Nano-Montmorillonit) katalysieren die Karbonisierung bei hohen Temperaturen und nutzen ihre Schichtstruktur zur Bildung einer physikalischen Barriere. Synergisten müssen jedoch speziell ausgewählte biomodifizierte Sorten sein; Andernfalls werden sie selbst zur Quelle von Ausbreitungsproblemen.
Schritt 3: Aufbau des Additivsystems
Dispergiermittel verhindern die Agglomeration von Flammschutzmitteln und verbessern die Fließfähigkeit bei der Verarbeitung. Hochmolekulare Superdispersionsmittel auf Polyesterbasis, Polyethylenwachs oder EVA sind mögliche Optionen. Haftvermittler verbessern die Grenzflächenhaftung zwischen dem Flammschutzmittel und dem PET-Harz. Antioxidantien verhindern den thermisch-oxidativen Abbau von PET während der Hochtemperaturverarbeitung; Ein gemischtes System aus gehinderten Phenolen (z. B. 1010) und Phosphitestern (z. B. 168) wird empfohlen.
Schritt 4: Zugabemengen und Verarbeitungstemperaturen kontrollieren
Beim Downstream-Spinnen werden typischerweise 5–10 % flammhemmendes Masterbatch mit PET-Chips vermischt. Wenn die Spinntemperatur für reines PET etwa 280–290 °C beträgt, wird empfohlen, die Temperatur nach der Zugabe des Flammschutzmittels um 5–10 °C zu senken, um eine stabile Schmelzviskosität aufrechtzuerhalten.
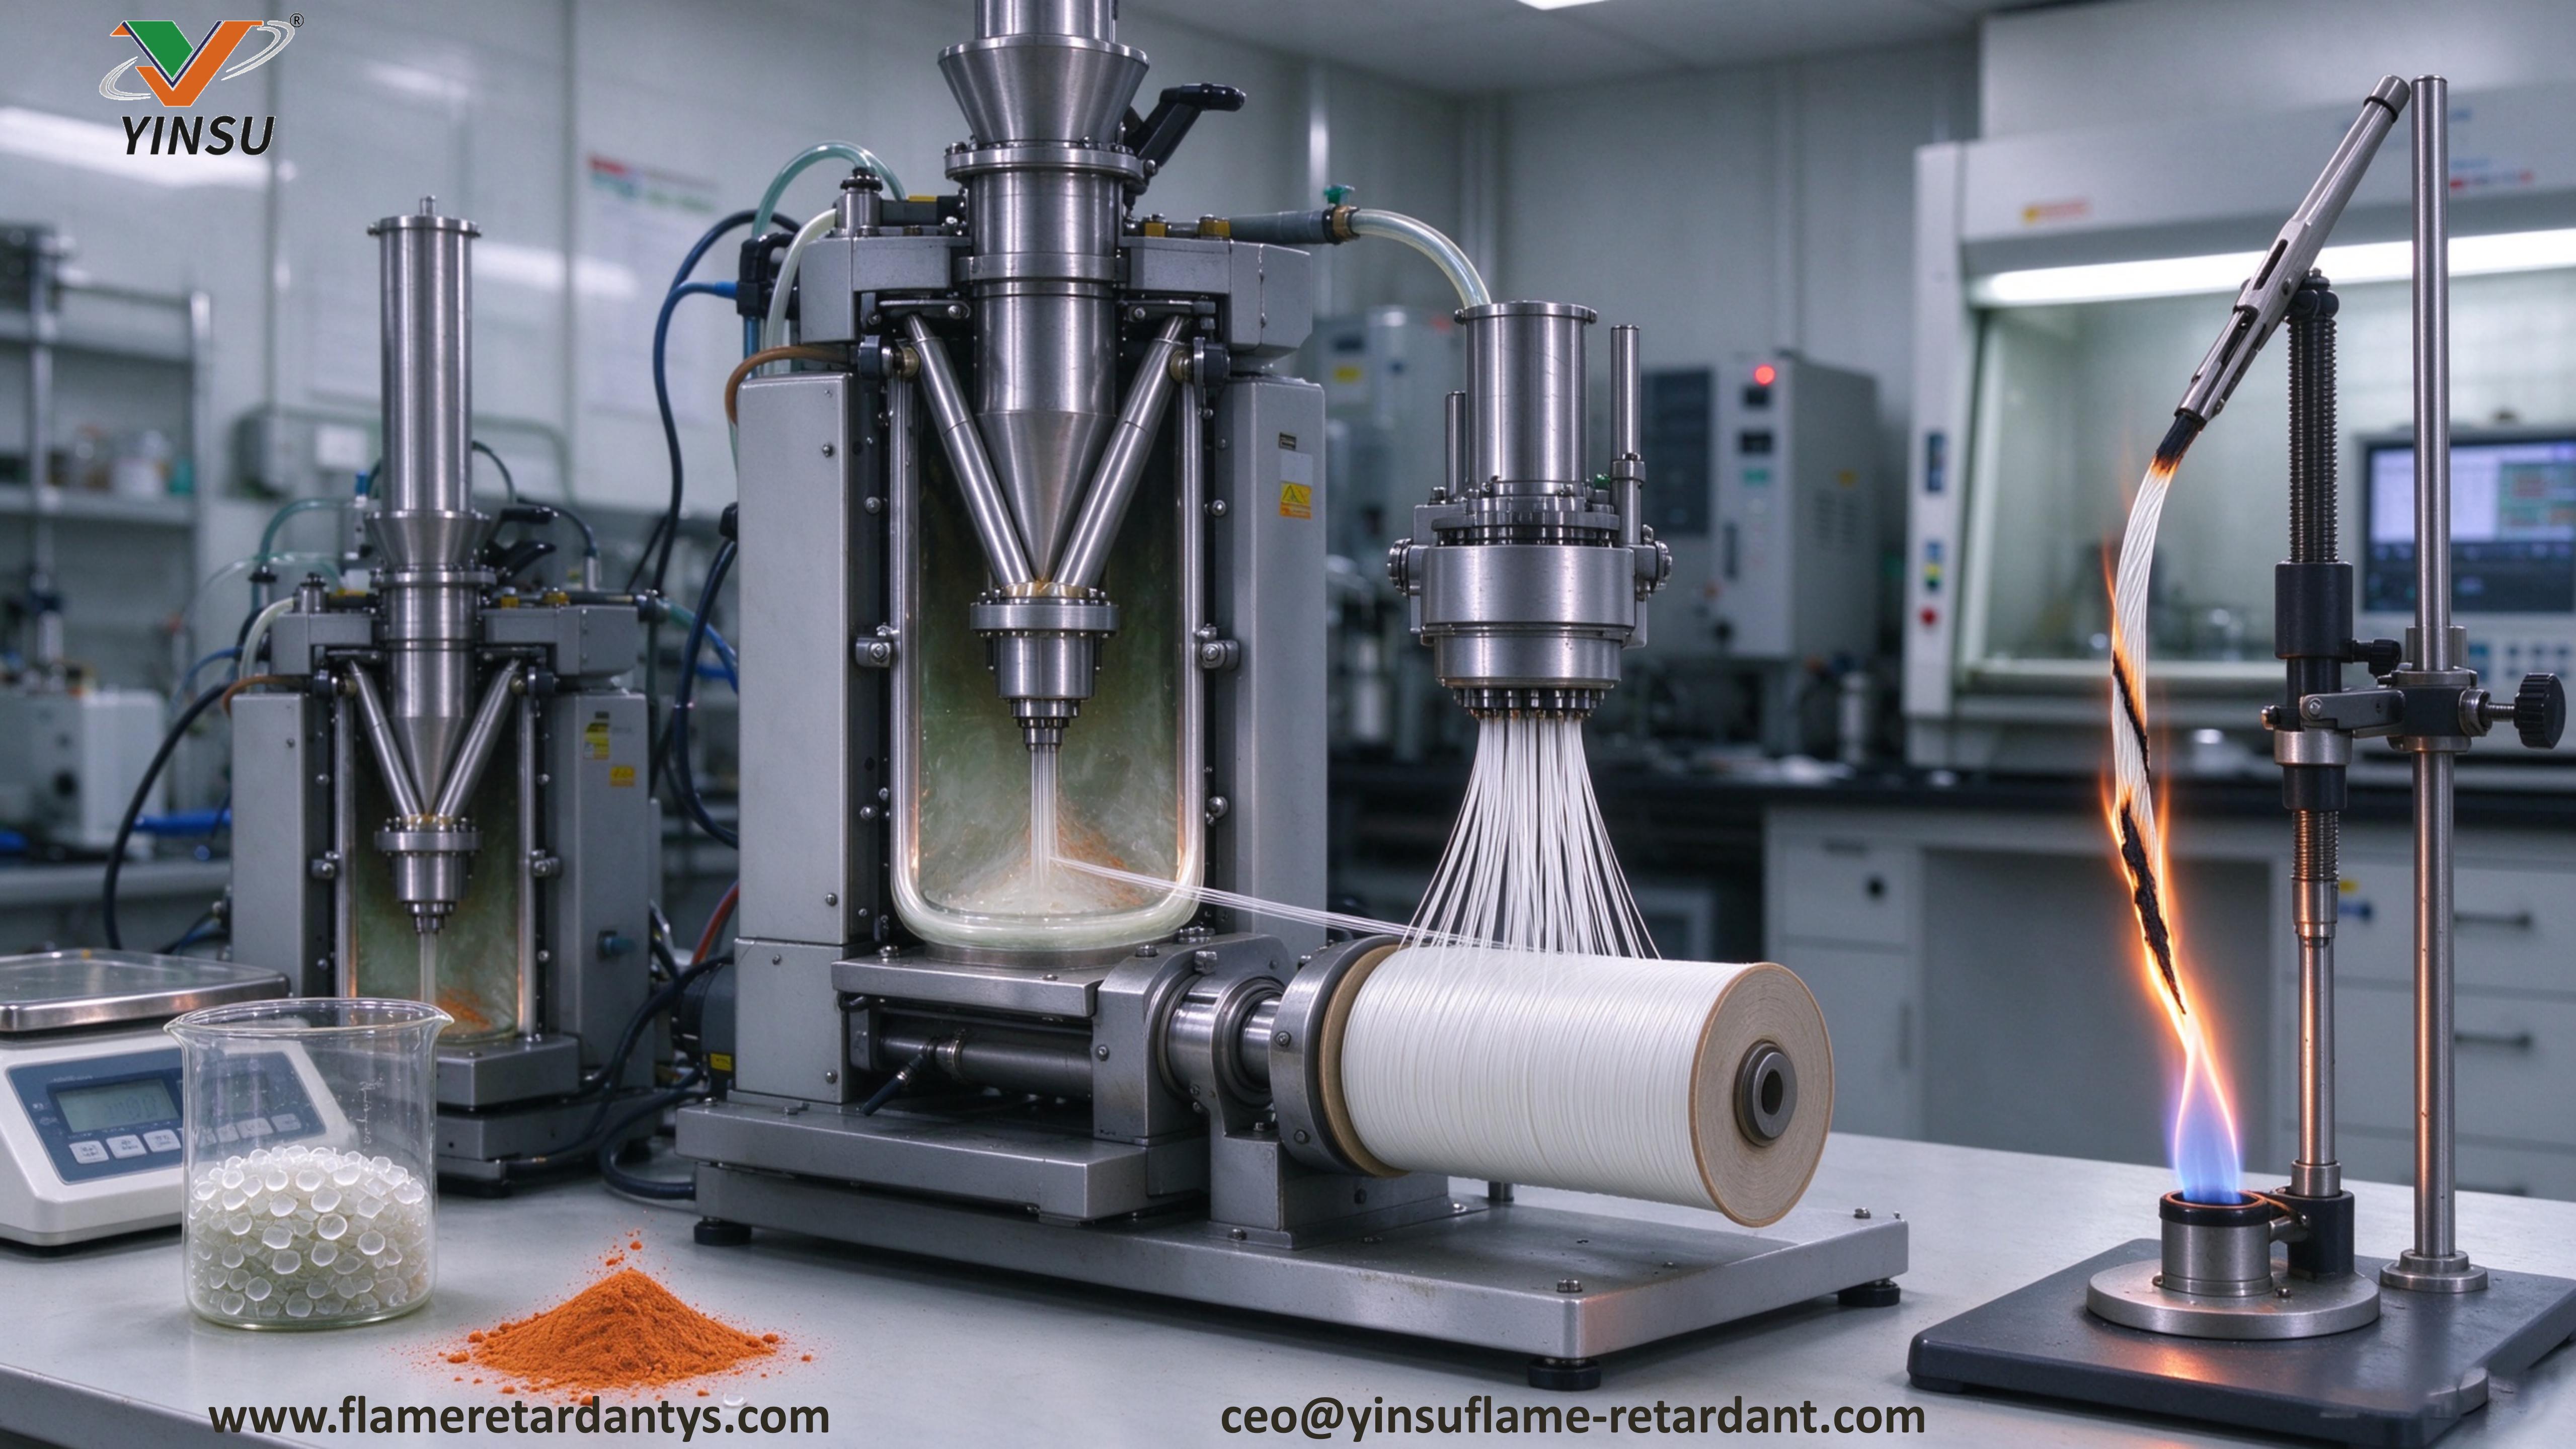
Drei wichtige Kennzahlen, die während der Produktion genau überwacht werden müssen:
Filtertest: Bewertet den Gehalt und die Verteilung nicht schmelzbarer Substanzen im Masterbatch durch einen Schmelzfiltrationstest. Ein schneller Anstieg des Filtrationsdrucks weist typischerweise auf eine schlechte Dispersion oder thermische Stabilität hin. Dies ist der erste entscheidende Schritt bei der Feststellung, ob das Masterbatch für die Spinnlinie geeignet ist.
Thermogravimetrische Analyse (TGA): Stellt sicher, dass das Masterbatch bei PET Spinnverarbeitungstemperaturen einen extrem geringen thermischen Gewichtsverlust aufweist. Ein hoher thermischer Gewichtsverlust weist darauf hin, dass sich das Flammschutzmittel während der Verarbeitung zersetzt, was direkt zu Faserbrüchen und Hohlräumen führt.
Beibehaltungsrate der Faserfestigkeit: Das Ausmaß, in dem die Faserbruchfestigkeit nach der flammhemmenden Modifizierung abnimmt, ist entscheidend für den Erfolg einer Formulierung. Eine gute Formulierung sollte einen LOI von ≥30 % aufrechterhalten und gleichzeitig die Festigkeitserhaltungsrate in einem angemessenen Bereich halten.
YinSu flammhemmende akkumulierte Lösungen im PET flammhemmenden Spinnbereich
Yinsu Flame Retardants ist seit vielen Jahren auf die Modifizierung von Flammschutzmitteln spezialisiert. Um die Herausforderung des Faserbruchs bei PET-Spinnanwendungen zu bewältigen, bieten wir Unterstützung durch die folgenden Produktlinien:
WADP-10 : Ein modifiziertes Organophosphor-Flammschutzmittel mit einem pH-Wert nahe neutral, einer thermischen Zersetzungstemperatur >350 °C und einer Gewichtsverlustrate ≤1,8 % bei 350 °C. Es ist für das Hochtemperatur-PET-Spinnen geeignet und weist nach der Modifizierung eine deutlich verbesserte Dispersion auf.
ZDP , ein organisches Hypophosphit- Flammschutzmittel vom Schmelztyp , schmilzt und dispergiert bei Verarbeitungstemperaturen und verringert so das Risiko einer Partikelagglomeration und Porenverstopfung. Zinkionen fördern die Bildung einer dichten Kohlenstoffschicht und gleichen die Flammschutzwirkung mit der Spinnbarkeit aus.
K100 ist ein nanoorganischer Montmorillonit-Karbonisierungssynergist mit einem Schichtabstand von 3,0 nm. Es wirkt synergetisch mit dem primären Flammschutzmittel und bildet eine dichte, barriereartige Kohlenstoffschicht, die die mechanischen Eigenschaften und Verarbeitungseigenschaften verbessert und gleichzeitig dazu beiträgt, Flammschutz und Spinnbarkeit in Einklang zu bringen.
Beim Spinnen von flammhemmenden PET-Filamenten schließen sich Flammhemmung und Spinnbarkeit nicht gegenseitig aus. Durch die Auswahl des richtigen Flammschutzsystems, die richtige Abstimmung von Synergisten und Additiven sowie die Kontrolle des Verarbeitungsfensters können Filamentbruchprobleme bereits in der Formulierungsphase gelöst werden.
Wenn Sie Muster oder technische Spezifikationen benötigen, wenden Sie sich bitte an das YinSu Flame Retardant Technology Team.


