40 Grad Spielraum: Messen Sie den PET-Wärmeverlauf in °C·min, nicht in den Sollwerten
PET läuft bei 260–280 °C. ZDP beginnt sich ab 320 °C zu zersetzen.
Subtrahiert man die beiden Werte, erhält man etwa 40°C. Das ist die gesamte Marge, die Sie dem geben Flammschutzmittel . Bei 300 °C explodiert nichts, aber jede zusätzliche Minute bei der Temperatur verbraucht einen Teil der Reserve.
Das Formulierungsblatt zeigt dies nicht. Das gleiche Rezept läuft sauber bei 265 °C in Leitung A; Linie B wird auf 285 °C erhitzt, um eine dünne Wand zu füllen, und innerhalb von zwei Tagen vergilben die Teile, der Geruch tritt auf und der LOI sinkt. Der Instinkt besteht darin, die Formulierung zu überarbeiten. Das Problem ist die Hitzegeschichte.
Der Wärmeverlauf ist die Temperatur multipliziert mit der Zeit
Die meisten Menschen achten auf den Sollwert. 275 °C scheinen sicher zu sein, da vor 320 °C noch 45 °C verbleiben.
Auch der Abbau ist eine Funktion der Zeit. Bei den gleichen 275 °C bleibt ein kleiner Teil des Schnellzyklus zwei bis drei Minuten lang im Fass; Ein dicker, langzyklischer Teil hält acht bis zehn. Ein dreifacher Unterschied.
Kombinieren Sie beide Variablen zu einer Zahl:
°C·min = Schmelztemperatur × Verweilzeit
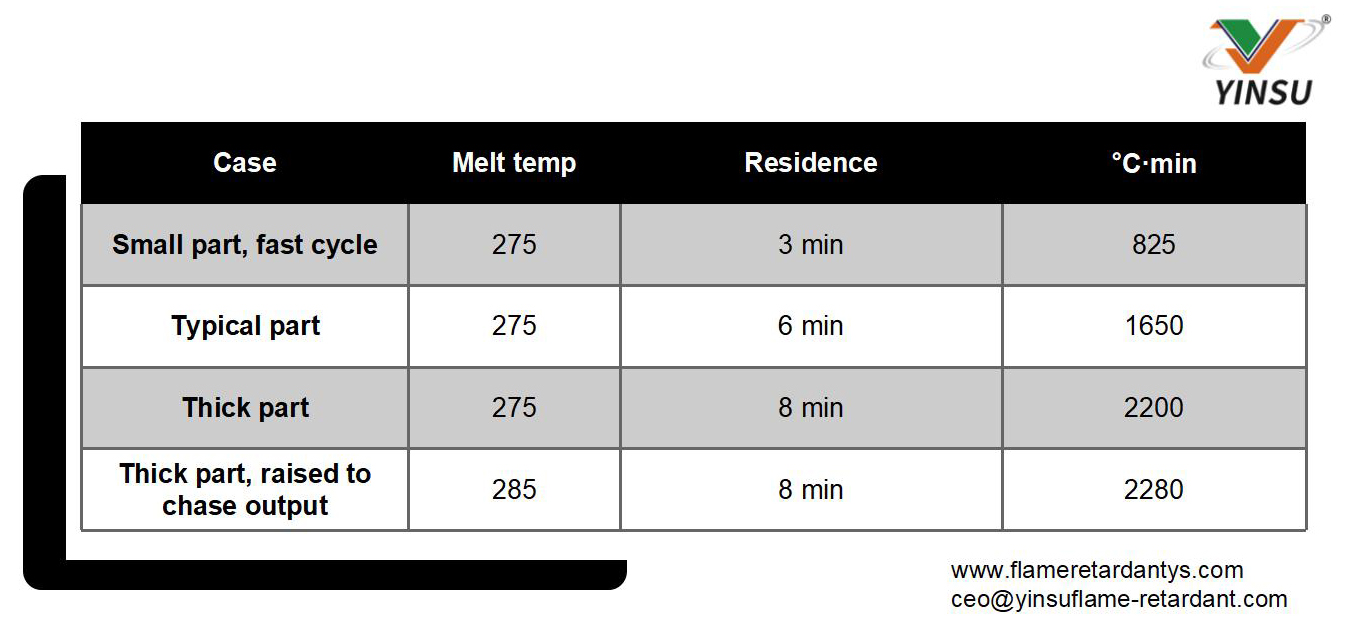
Die letzten beiden unterscheiden sich um weniger als 4 %. Der letzte und der erste unterscheiden sich um 2,8×.
Dies ist eine technische Näherung, kein kinetisches Modell; Arrhenius besitzt dieses Gelände. Es reicht aus, zwei Linien, zwei Maschinen oder zwei Teile zu vergleichen. In der Praxis betrachten Sie 2.800 als Warnlinie – 280 °C für zehn Minuten – und prüfen Sie beim Überschreiten dieser Grenze Farbe, Infusion und Geruch.
Gegendruck fehlt in der Formel und verursacht echten Schaden. Ein hoher Gegendruck verlangsamt die Schneckenerholung, die Schmelze wird wiederholt geschert und die lokale Temperatur liegt 10–15 °C über dem Messwert. Das Gremium sagt 275; Die Schmelze liegt möglicherweise bei 290. Die Anzeige zeigt die Zylinderwand, nicht die Schmelze.
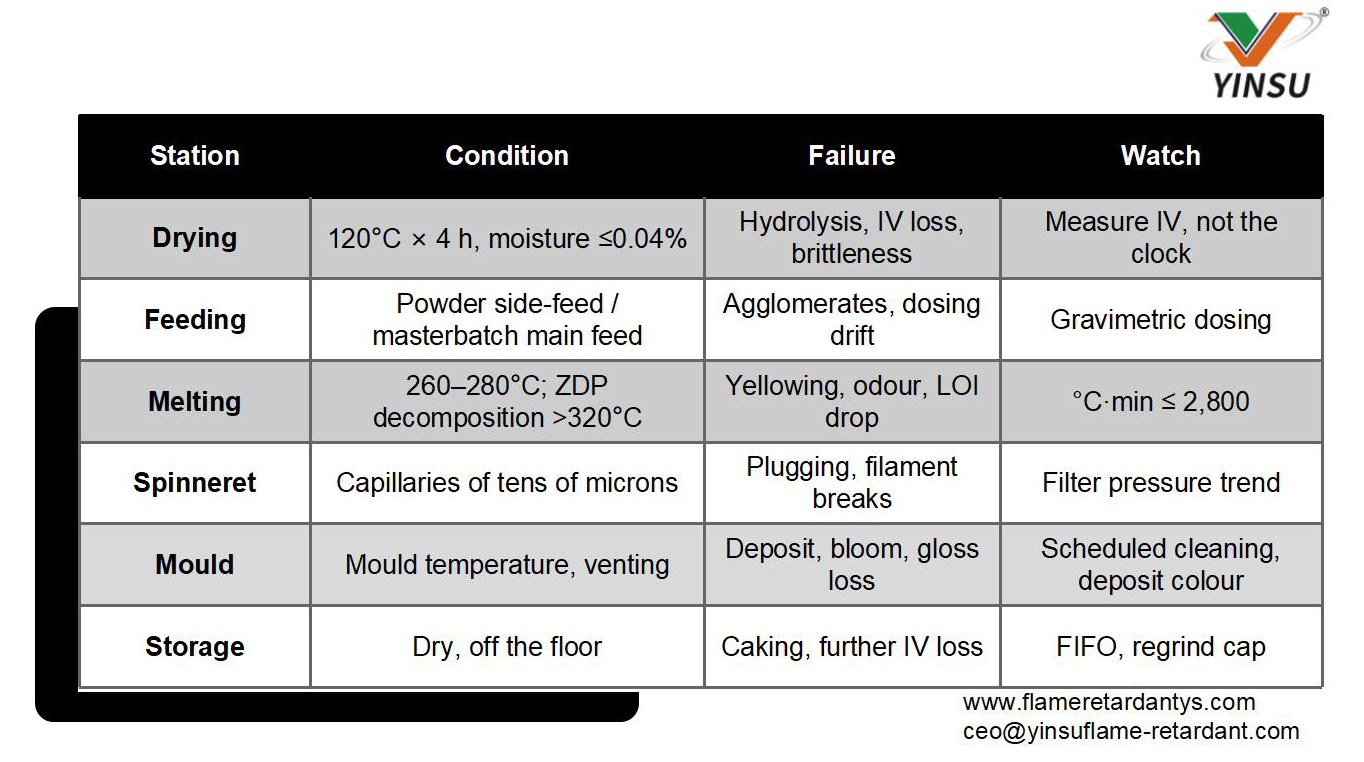
Station eins: Trocknen ist Chemie, keine Hitzegeschichte
PET ist hygroskopisch. Vier Stunden lang bei 120 °C trocknen, um den Feuchtigkeitsgehalt unter 0,04 % zu senken.
Eine unzureichende Trocknung führt nicht zu „ein paar Blasen“. Wasser hydrolysiert Esterbindungen in der Schmelze, IV sinkt, Ketten brechen, Teile verspröden und Spinnbrüche. Sie kommen zu dem Schluss, dass das Flammschutzmittel das Material spröde gemacht hat. Es war Wasser.
Das Trocknen findet außerhalb des 40-°C-Fensters statt, verstärkt aber das, was darin passiert. Material, das bereits IV verloren hat, zersetzt sich bei hoher Temperatur und langer Verweilzeit schneller. Die Kombination ist das, was die Leute „eine schlechte Charge“ nennen.
Station zwei: ZDP schmilzt bei 200°C
ZDP schmilzt bei etwa 200 °C, sechzig Grad unter dem Schmelzbereich von PET.
Diese Lücke hat Konsequenzen. Beim Eintritt in die Schmelzzone ist ZDP bereits flüssig, während der Chip noch weich wird. Zum Aufbrechen fester Agglomerate ist keine Schneckenscherung erforderlich; Die Dispersion erfolgt beim Phasenwechsel.
Die Kosten sind real: Eine Flüssigkeit mit niedriger Viskosität plastifiziert die PET-Schmelze und die Viskosität sinkt um ein Vielfaches. Gut zum Verteilen, schlecht zum Tropfen. Die Zinkverkohlungswirkung ist der notwendige Ausgleich und kein optionales Extra – eine kontinuierliche Verkohlungsschicht bedeutet, dass sich die verlorene Viskosität nicht in große Tröpfchen verwandelt.
ADP-Pulver geht den anderen Weg: hoher Schmelzpunkt, durchgehend feste Partikel, Dispersion vollständig über eine Schnecke. Gleiche Schnecke und gleicher Aufenthaltsort sowie eine grobe oder agglomerierte Charge hinterlassen ein Problem vor der Spinndüse.
Station drei: Dutzende Mikrometer entscheiden alles
Spinndüsenkapillaren haben einen Durchmesser von mehreren zehn Mikrometern. Jedes Partikel, das größer als die Kapillare ist, verstopft diese.
Ein verstopftes Loch bringt das Bündel aus dem Gleichgewicht: Zuerst fliegt es, dann bricht es. Genug Pausen und der Rucksack wird abgenommen, mindestens zwei Stunden.
Die hier zu beobachtende Zahl ist nicht die Temperatur, sondern die Anstiegsgeschwindigkeit des Filterdruckwerts. Eine steile Kurve bedeutet, dass sich Partikel in der Schmelze befinden, entweder eine schlechte Verteilung oder eine grobe Körnung. Eine flache Kurve bedeutet, dass Prozess und Material übereinstimmen.
Beim Spritzgießen wird dies durch Formablagerung ersetzt. Leichte Ablagerungen trüben den Glanz; Starke Ablagerungen verstopfen die Lüftungsöffnungen und führen zu Verbrennungen und Fehlschüssen. Die Hälfte der Diagnose ist Farbe: Weiße Ablagerungen sind in der Regel additive Ausblühungen, schwarze Ablagerungen sind verbranntes Material aufgrund schlechter Entlüftung.
Station vier: Lagerung und Mahlen
20 kg Papier-Plastiksäcke. Bei feuchtem Lager und hoher Stapelung bilden sich am Boden der Palette verklumpte Materialien, die den Trichter verstopfen. Wenn Sie den Kuchen von Hand brechen, bleibt die Charge ungleichmäßig.
Mahlgut verdient eine eigene Linie. Recyceltes PET trägt bereits eine niedrigere IV; Durch die Zugabe von Flammschutzmittel wird der Wert noch weiter gesenkt. Über 30 % Mahlgut: Überprüfen Sie sowohl die Leistung als auch die Mechanik erneut. Verwenden Sie den neuen Bericht nicht erneut.
Kontrollpunkt
Fünf Fragen
F1: Zersetzung bei 320 °C – können wir bei 300 °C laufen?
Nein. 320 °C ist die Einsatzschwelle, keine Arbeitstemperatur. Bei 300 °C liegt die Marge bei 20 °C, und alle lokalen Hotspots überschreiten diese Grenze. Marge bedeutet, sich davon fernzuhalten.
F2: Wie messen Sie die Verweilzeit?
Grob, aber effektiv: Geben Sie eine Handvoll Farbmasterbatch hinein, bevor Sie die Zufuhr stoppen, und messen Sie den Zeitraum vom Trichter bis zur Düse. Oder teilen Sie das Laufvolumen durch die Schussgröße. Der Fehler ist groß, aber er beantwortet die einzig wichtige Frage: Liegt diese Zeile bei drei oder acht Minuten?
F3: Benötigt ZDP eine seitliche Zuführung?
Nein. Es schmilzt bei 200 °C, wird aus der Hauptverengung zugeführt und verteilt sich in der Schmelzzone. Die seitliche Beschickung funktioniert, rechtfertigt jedoch keinen Umbau der Maschine.
F4: Ist ein schnell ansteigender Filterdruck immer flammhemmend??
Nein. Schließen Sie zunächst drei Dinge aus: Partikelgröße und -dispersion, Siebmaschenweite, Mahlgutverhältnis.
F5: Kann die Trocknungszeit verkürzt werden?
Nicht durch Zeitverkürzung. Verwenden Sie einen Adsorptionstrockner und senken Sie den Taupunkt. In feuchten Jahreszeiten ist die Heißlufttrocknung schwierig, und bei einem dicken Bett trocknet die Oberfläche, während der Kern nicht trocknet.


