Glasfaser selbst brennt nicht, aber die Zugabe von 30 % Glasfaser führt häufig zu einer Verschlechterung der Dies liegt nicht daran, dass das Flammschutzmittel unzureichend ist, sondern daran, dass der „Dochtwirkungseffekt“ von Glasfasern die Schmelze kontinuierlich in die Flammenzone befördert und dabei die Kohleschicht durchdringt – was sowohl die physikalischen als auch die chemischen Verbrennungsprozesse verändert. Flammschutzklasse .
Das Phänomen: Formel unverändert, Bewertung gesenkt
Vor ein paar Tagen schickte uns ein Kunde, der Motorraumkomponenten für Kraftfahrzeuge herstellt, einen Screenshot eines Brenntests. Er klang ziemlich frustriert: „Ich habe genau das gleiche Flammschutzmittel hinzugefügt. Als wir reines Harz verwendeten, funktionierte V-0 perfekt. Aber sobald wir 30 % Glasfaser hinzufügten, tropfte es beim Verbrennen und das Feuer breitete sich sogar nach oben aus.“
Wenn viele Ingenieure darauf stoßen, besteht ihre erste Reaktion darin, „die Dosierung zu erhöhen“. Eine Erhöhung des Flammschutzmittels von 10 % auf 20 % führt möglicherweise kaum zu einer Wiederherstellung der Bewertung, aber die Schlagfestigkeit sinkt sofort um die Hälfte. Egal wie man es berechnet, das ist ein schlechtes Geschäft.
In der Materialindustrie hat dieses Phänomen einen spezifischen Namen: „Wicking Effect“. Wenn Sie die zugrunde liegende Logik nicht verstehen, ist es sinnlos, die Formel hundertmal zu ändern.
Mechanismus 1: Glasfaser fungiert während der Verbrennung als riesiger „Kerzendocht“.
Wir müssen in ein Hochleistungsmikroskop hineinzoomen. Denken Sie darüber nach, wie eine Kerze brennt: Das Wachs selbst ist fest und kann nicht von selbst brennen. Es ist ausschließlich auf den Baumwolldocht in der Mitte angewiesen, der das geschmolzene flüssige Wachs ansaugt und es kontinuierlich der Flamme zuführt.
Wenn glasfaserverstärktes PA brennt, geschieht genau das Gleiche. Es wirkt wie Tausende mikroskopisch kleiner Autobahnen im Inneren des Materials und transportiert die erhitzte, geschmolzene PA-Schmelze schnell zum Brandherd. Währenddessen wirken die Mikrospalten im Inneren der Glasfaserbündel durch Kapillarwirkung wie Schwämme und ziehen die brennbare Schmelze als Brennstoff an. Je mehr Glasfaser vorhanden ist und je ausgeprägter die Ausrichtung ist, desto glatter wird dieser „Zuführkanal“.
Mechanismus 2: Die Kohleschicht wird direkt „durchstochen“, wodurch Wärme und Sauerstoffisolierung verloren gehen
Der halogenfreie Flammschutz beruht in hohem Maße auf der „intumeszierenden Verkohlung“ – einer dicken, geschäumten Verkohlungsschicht, die gegen Sauerstoff und Hitze isoliert.
Allerdings sind Glasfasern starr. Sie liegen wie Stahlnadeln über dem Material. Sobald sich die Kohleschicht ausdehnt, wird sie von den Glasfasern direkt durchstochen und zertrümmert. Die Kohleschicht wird aufgerissen und aufgespalten, und die Lücken werden zu Kanälen für Schmelze und Gas. Die Verkohlung findet oben statt, während von unten Brennstoff zugeführt wird; Hitze und Sauerstoff dringen ein, die gesamte flammhemmende Abwehr bricht sofort zusammen und die Bewertung wird natürlich instabil.
Mechanismus 3: Die „chemische verborgene Wunde“ inkompatibler Dreiphasenschnittstellen
Über die physische Zerstörung hinaus ist glasfaserverstärktes PA ein typisches Dreiphasensystem: Glasfaser ist ein hydrophiles anorganisches Material, PA ist ein polares Polymer und roter Phosphor oder ADP hat noch eine weitere Oberflächeneigenschaft.
Bei der Vermischung der drei handelt es sich im Wesentlichen um ein Drei-Phasen-Kompatibilitätsproblem. Eine schlechte Verträglichkeit führt zu einer ungleichmäßigen Verteilung. Im Inneren des Produkts treten „Flammschutzarme Zonen“ mit unzureichender Flammschutzmittelkonzentration auf; Diese Zonen brennen als erste durch. Gleichzeitig führt eine schwache Grenzflächenbindung dazu, dass sich die Glasfaser und die Matrix bei der Verbrennung lösen und die Lücken wieder zu Schmelzkanälen werden. Grenzflächen werden oft zur Schwachstelle der Streuung und zum Ausgangspunkt für das Aufblühen.
Eine leicht zu übersehende Variable: Glasfaserlänge und -orientierung
Kurzfasern und Langfasern verhalten sich bei der Verbrennung völlig unterschiedlich. Lange Glasfasern haben eine stärkere Ausrichtung und die Dochtkanäle sind kontinuierlicher, wodurch die Flammhemmung im Allgemeinen schwieriger ist als bei kurzen Fasern. Allerdings weisen Langfasersysteme auch eine höhere Schmelzefestigkeit auf, was ihnen einen Vorteil beim Tropfschutz verschafft. Daher hängt die Aussage „Das Hinzufügen von Glasfasern erschwert die Flammhemmung“ davon ab, welche Art von Glasfasern Sie hinzufügen und wie diese im Produkt angeordnet sind.
Lösungsansatz: Beginnen Sie mit Morphologie und Schnittstellen, starren Sie nicht nur auf die Dosierung
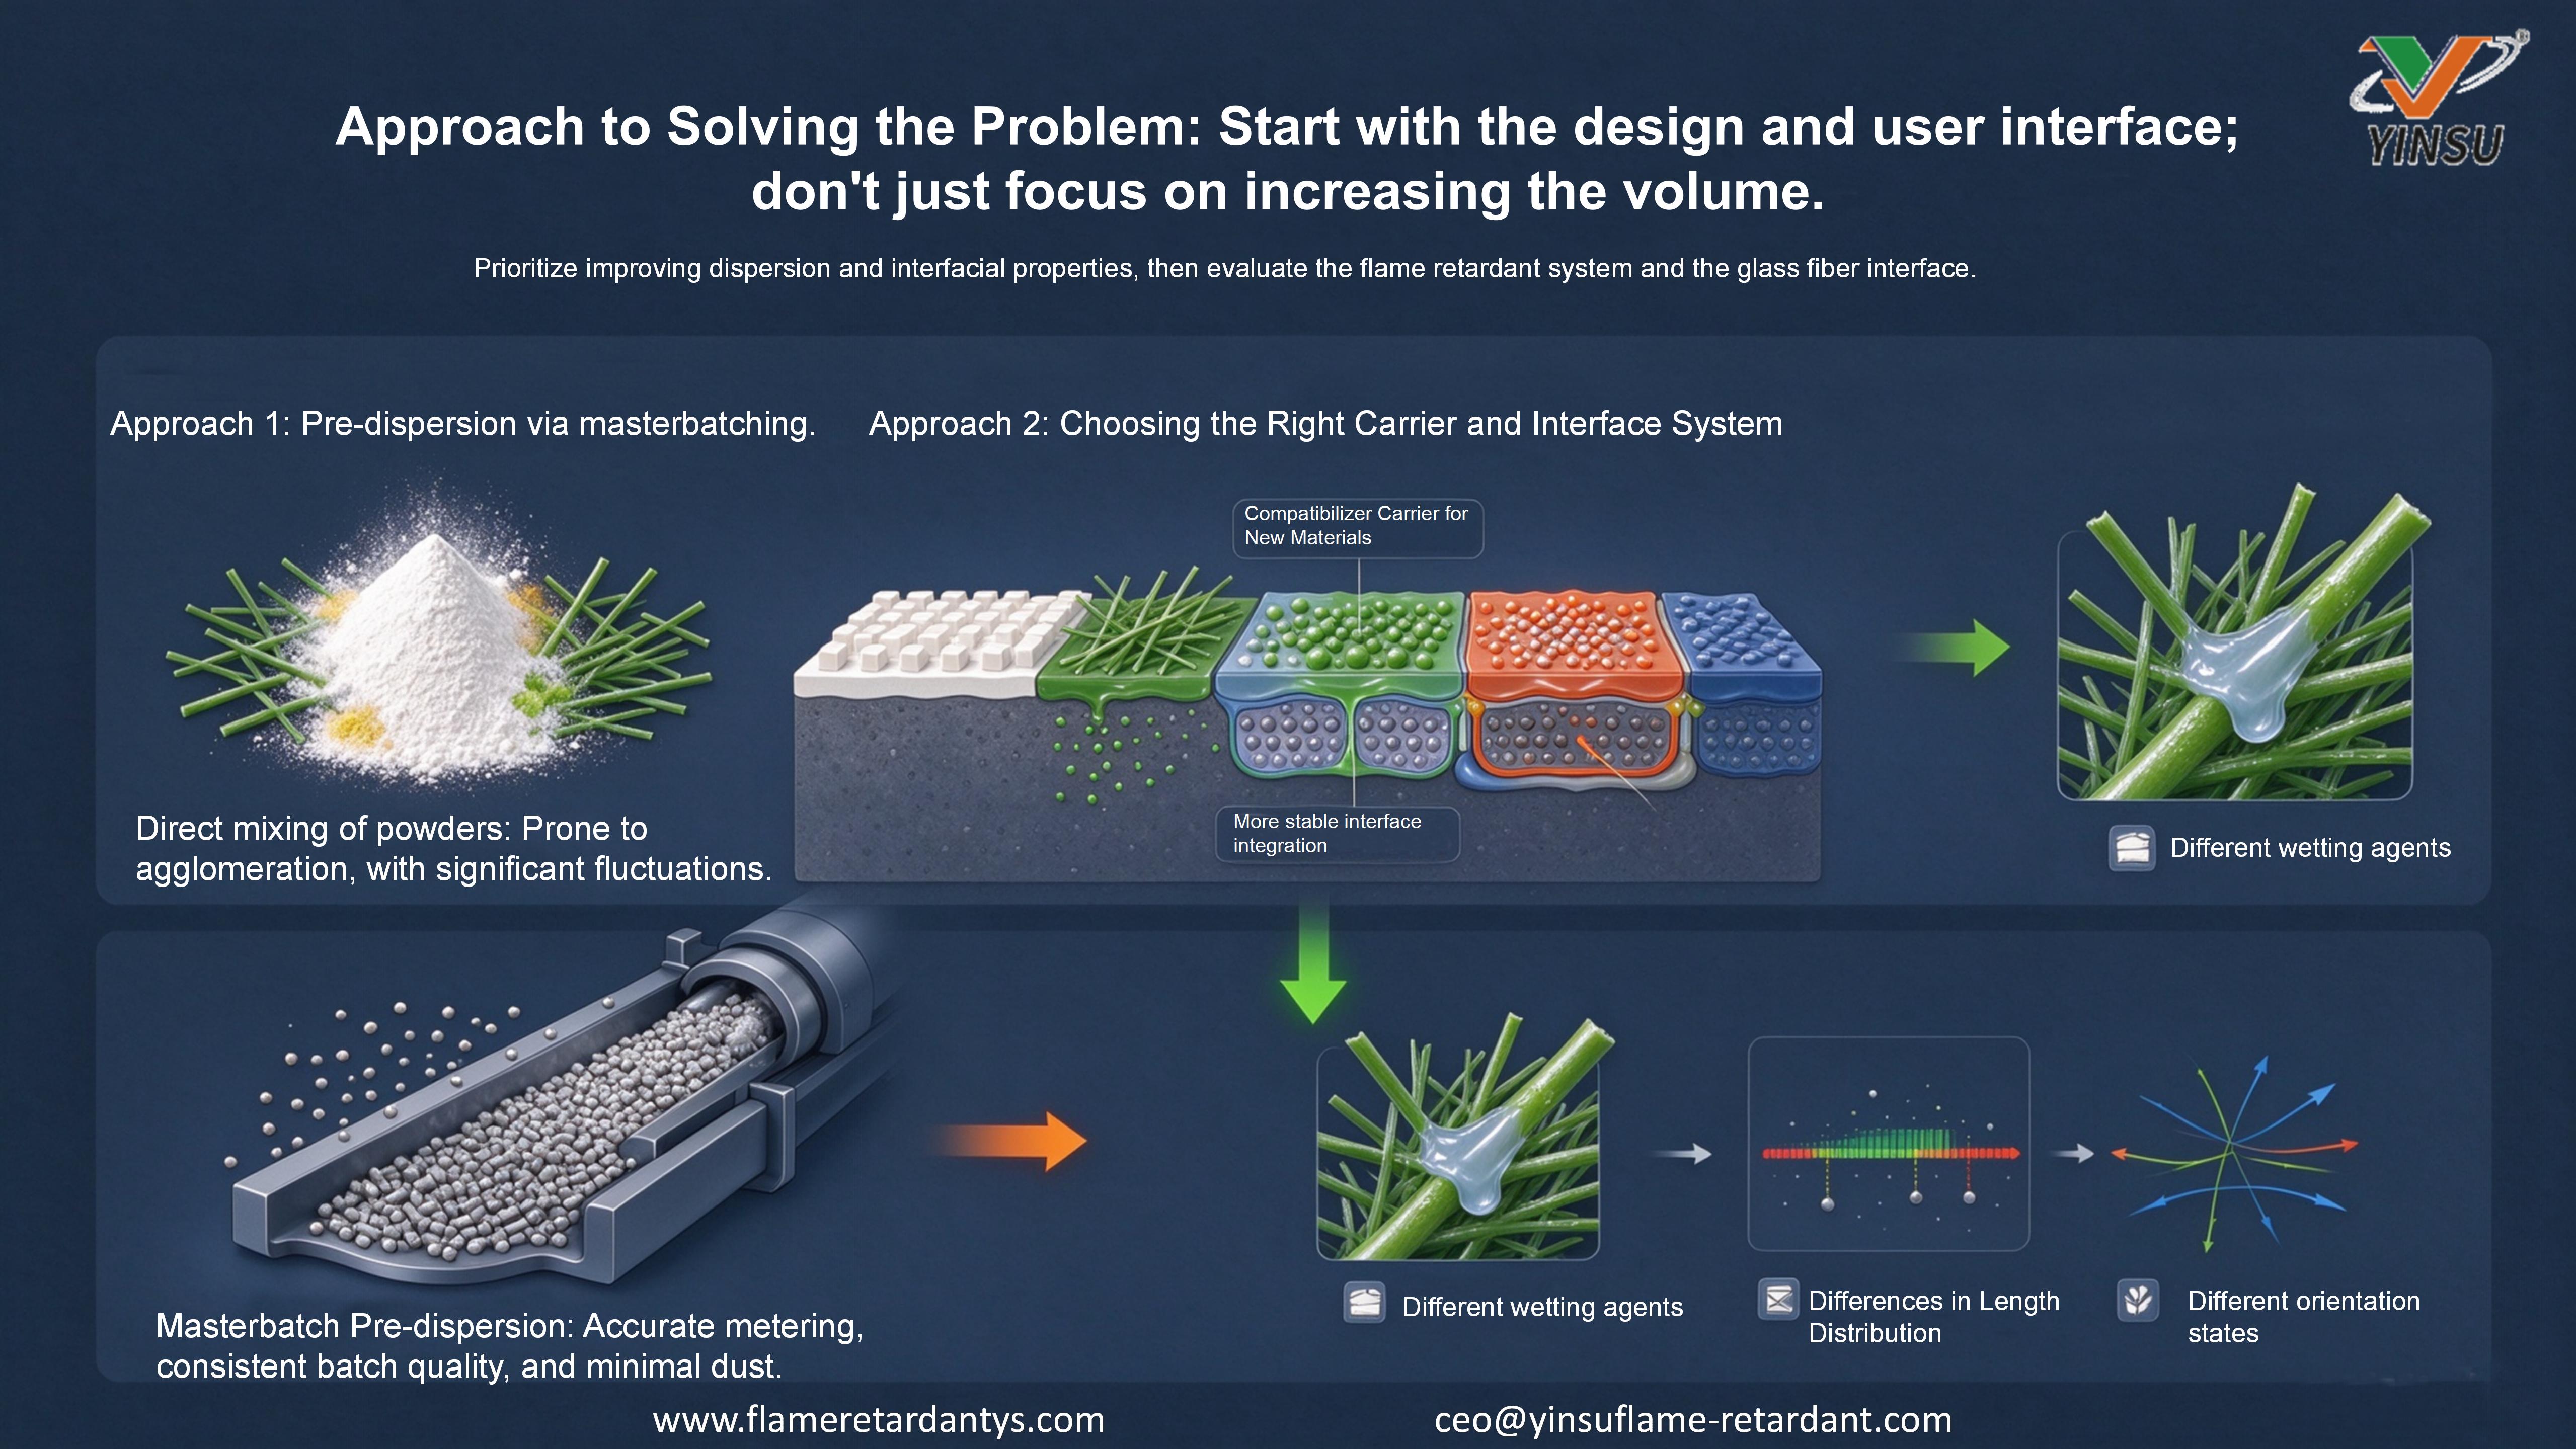
Die erste Richtung: Masterbatch-Vordispergierung.
Verwenden Sie einen Verträglichkeitsvermittler als Träger, um das Flammschutzmittel zu pelletieren. Das direkte Trockenmischen von Pulvern neigt dazu, in der Nähe der Glasfasern zu agglomerieren, was zu einer ungleichmäßigen lokalen Konzentration führt. Masterbatches sind vordispergiert und ermöglichen eine genaue Dosierung, stabile Chargen und weniger Werkstattstaub. Die Grenzflächenverträglichkeit ist deutlich besser als bei Produkten, die recyceltes Nylon als Träger verwenden.
Die zweite Richtung: Wählen Sie den richtigen Träger.
Masterbatches, die neue Kompatibilisatoren als Träger verwenden, weisen eine bessere Grenzflächenkompatibilität, ein besser kontrollierbares Ausblühen und eine bessere Chargenstabilität auf
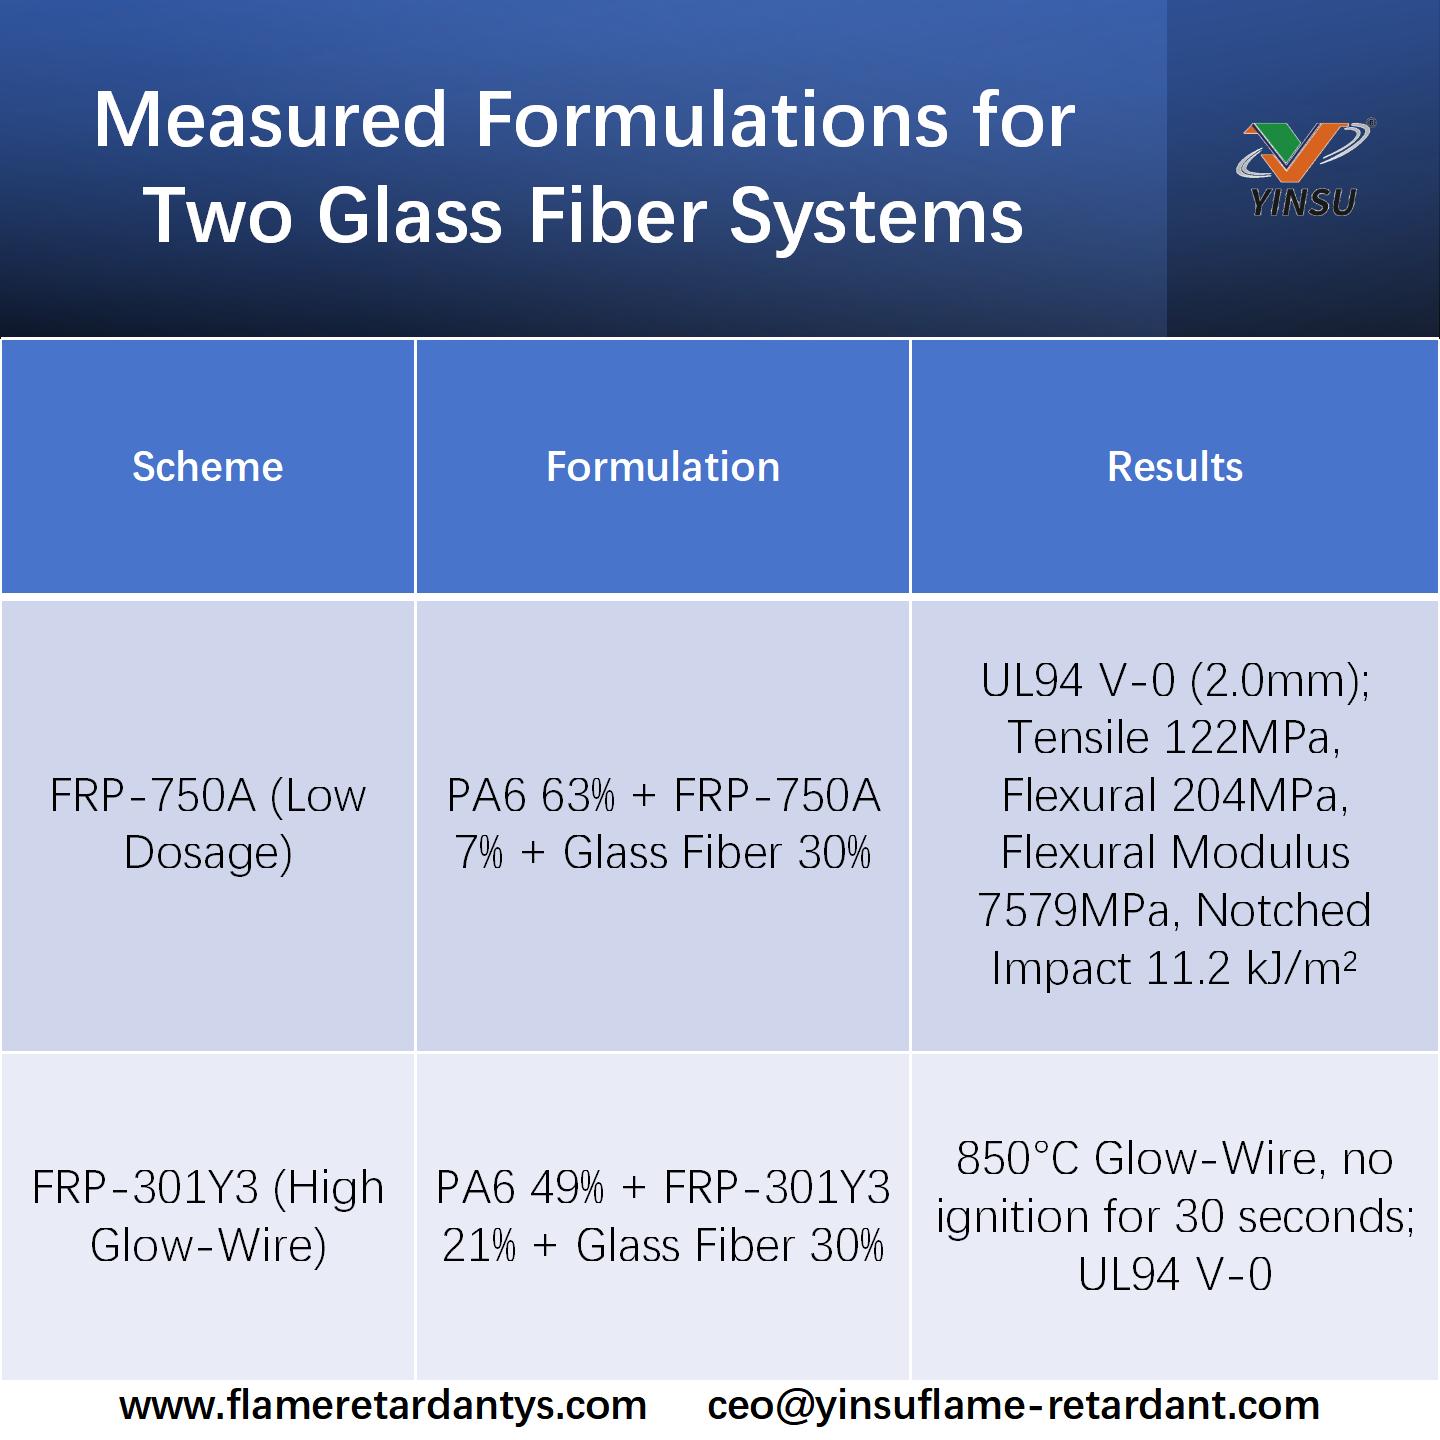
Der Wert von FRP-750A liegt in der „weniger Zugabe“: Gehalt an rotem Phosphor ≥70 %, wodurch V-0 in Glasfasersystemen bei nur 9 % Beladung erreicht wird. Bei geringerer Belastung bleibt mehr Platz für Glasfaser und Harz, was zu weniger mechanischen Verlusten führt.
Der Wert von FRP-301Y3 liegt darin, dass es „Glühdraht standhält“: Gehalt an rotem Phosphor ≥ 50 %, unter Verwendung eines importierten neuen Kompatibilisierungsträgers, mit solider Beständigkeit gegen Phosphinniederschlag. Es eignet sich für Strukturteile mit hohem Fasergehalt und Anforderungen für Glühdraht bei 750 °C / 850 °C.
FAQ: Drei häufig gestellte Fragen zur Flammhemmung von glasfaserverstärktem PA
F1: Wenn V-0 nach dem Hinzufügen von Glasfasern ausfällt, sollte ich zuerst das Flammschutzmittel oder zuerst die Schnittstelle anpassen?
Passen Sie zuerst die Schnittstelle an. Ungleichmäßige Verteilung und Ablösung aufgrund inkompatibler Grenzflächen können durch eine Erhöhung der Dosierung nicht ausgeglichen werden; es wird nur die mechanischen Eigenschaften verschlechtern. Es wird empfohlen, Masterbatch-Produkten mit Verträglichkeitsträgern den Vorzug zu geben.
F2: Erfordert ein höherer Glasfasergehalt mehr Flammschutzmittel?
Es handelt sich nicht um eine lineare Beziehung. Wenn der Glasfasergehalt über 30 % liegt, intensivieren sich gleichzeitig die Dochtwirkung und die Zerstörung der Kohleschicht, und der Grenzeffekt einer Erhöhung der Dosierung nimmt schnell ab. Normalerweise sind System-Upgrades (Masterbatch, synergistische Compoundierung) erforderlich, anstatt die Dosierung weiter zu erhöhen.
F3: Warum verursacht das gleiche Masterbatch Probleme beim Wechsel zu einer neuen Glasfasercharge?
Glasfasern haben unterschiedliche Oberflächenleimungsmittel und Längenverteilungen, was das Grenzflächenverhalten mit der Matrix verändert. Bei einem Wechsel des Glasfaserlieferanten muss die Flammschutzvalidierung erneut durchgeführt werden.
F4: Was ist der Unterschied zwischen direkter Pulvermischung und Masterbatches?
Der Unterschied liegt hauptsächlich in der Streuung und dem Staub. Das direkte Mischen von Pulver neigt dazu, in der Nähe von Glasfasern zu agglomerieren, was zu einer ungleichmäßigen lokalen Konzentration führt. Masterbatches sind vordispergiert und bieten eine genaue Dosierung, stabile Chargen und eine wesentlich bessere Werkstattumgebung. Für Glasfasersysteme empfiehlt sich der direkte Einsatz von Masterbatches.
Die oben genannten Daten dienen nur als Referenz; Die tatsächliche Beladung und Formulierung muss auf Kundentests basieren. Wenn Sie eine Formulierungsbewertung für Ihren Glasfasergehalt und Ihr Basisharz benötigen, wenden Sie sich bitte an das technische Team von YINSU Flame Retardant.


