Bei der Formulierung von flammhemmendem PE ist nicht die Geschwindigkeit, mit der es brennt, das Frustrierendste. PE hat einen Limiting Oxygen Index (LOI) von 17-18, fast identisch mit PP. Wenn Sie jedoch eine Formulierung, die V-0 auf einer 1,6-mm-PP-Probe erfüllt, auf PE umstellen, wird die Baumwolle darunter unweigerlich Feuer fangen.
Die meisten Leute betrachten dies als ein „Ladeproblem“. Wenn es fehlschlägt, besteht der Reflex darin, drei Teile hinzuzufügen. Scheitert es immer noch? Fügen Sie 5 weitere hinzu. Erhöhen Sie den Wert auf 25 %, und die Probe verlöscht schließlich von selbst, aber die Baumwolle entzündet sich immer noch.
Die Richtung ist von Anfang an falsch. Das eigentliche Problem von PE liegt im Tropfen.
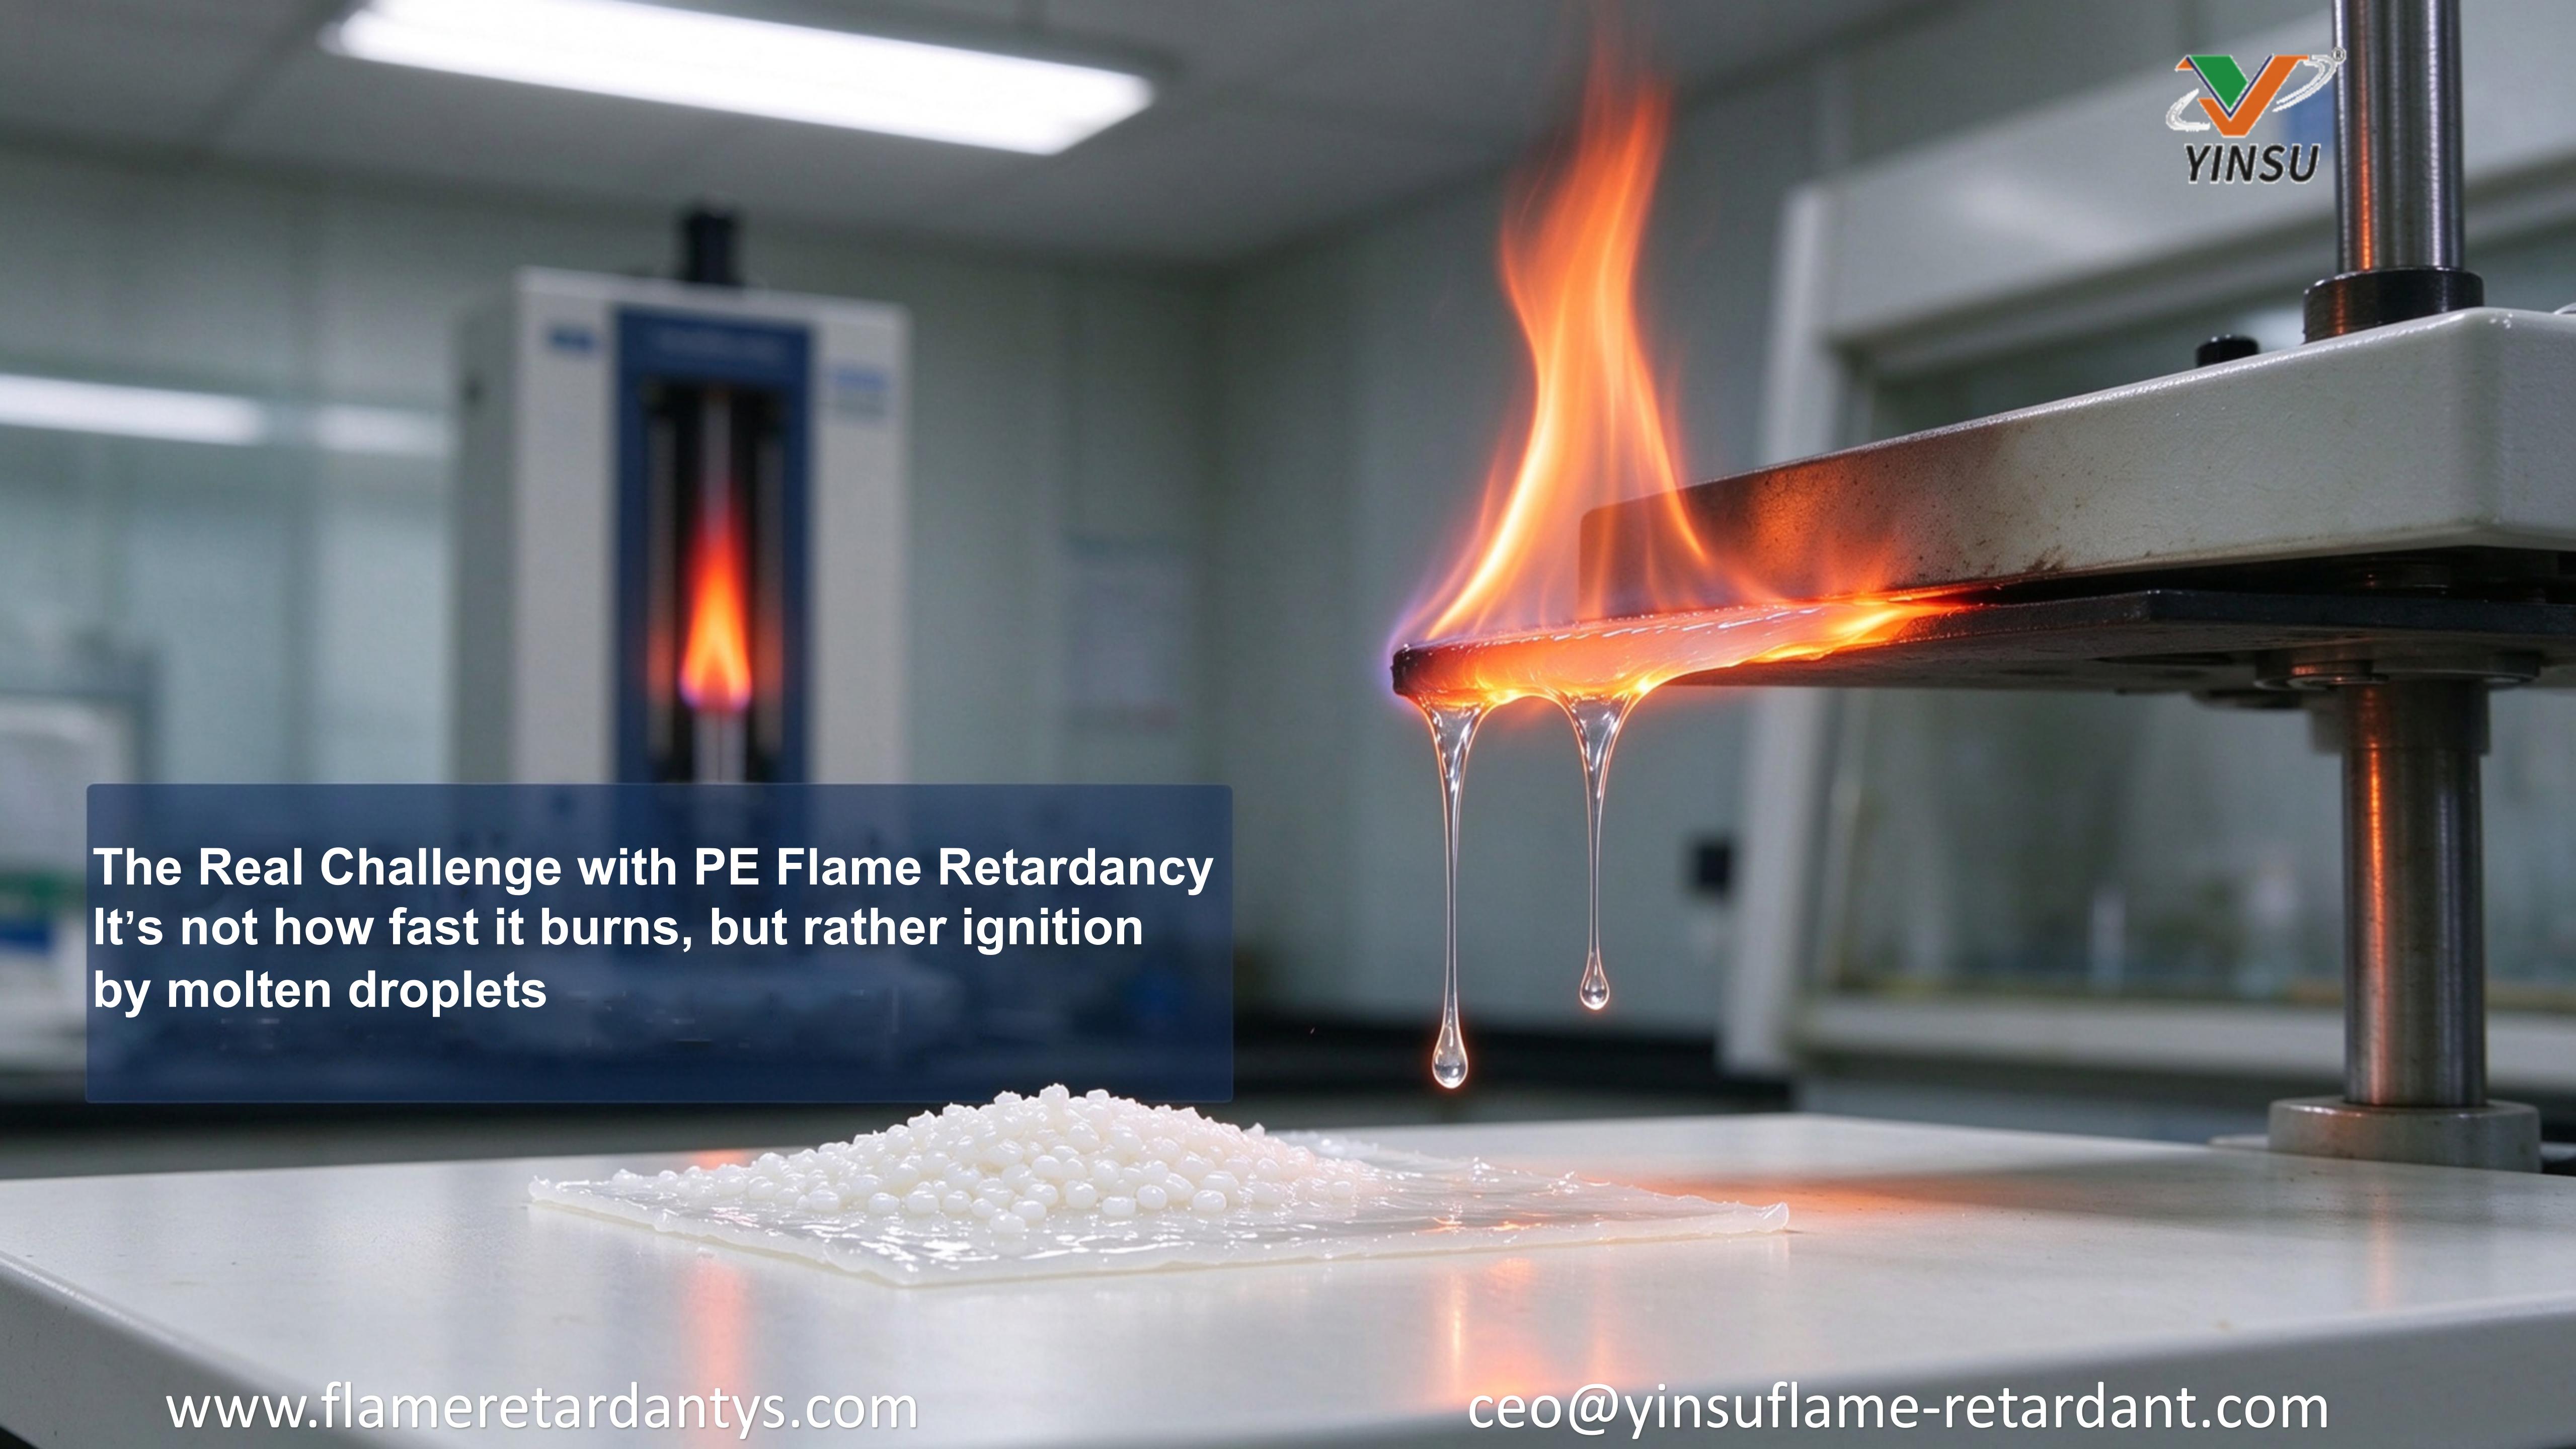
Warum kann das Tropfen auch bei 25 % nicht aufhören?
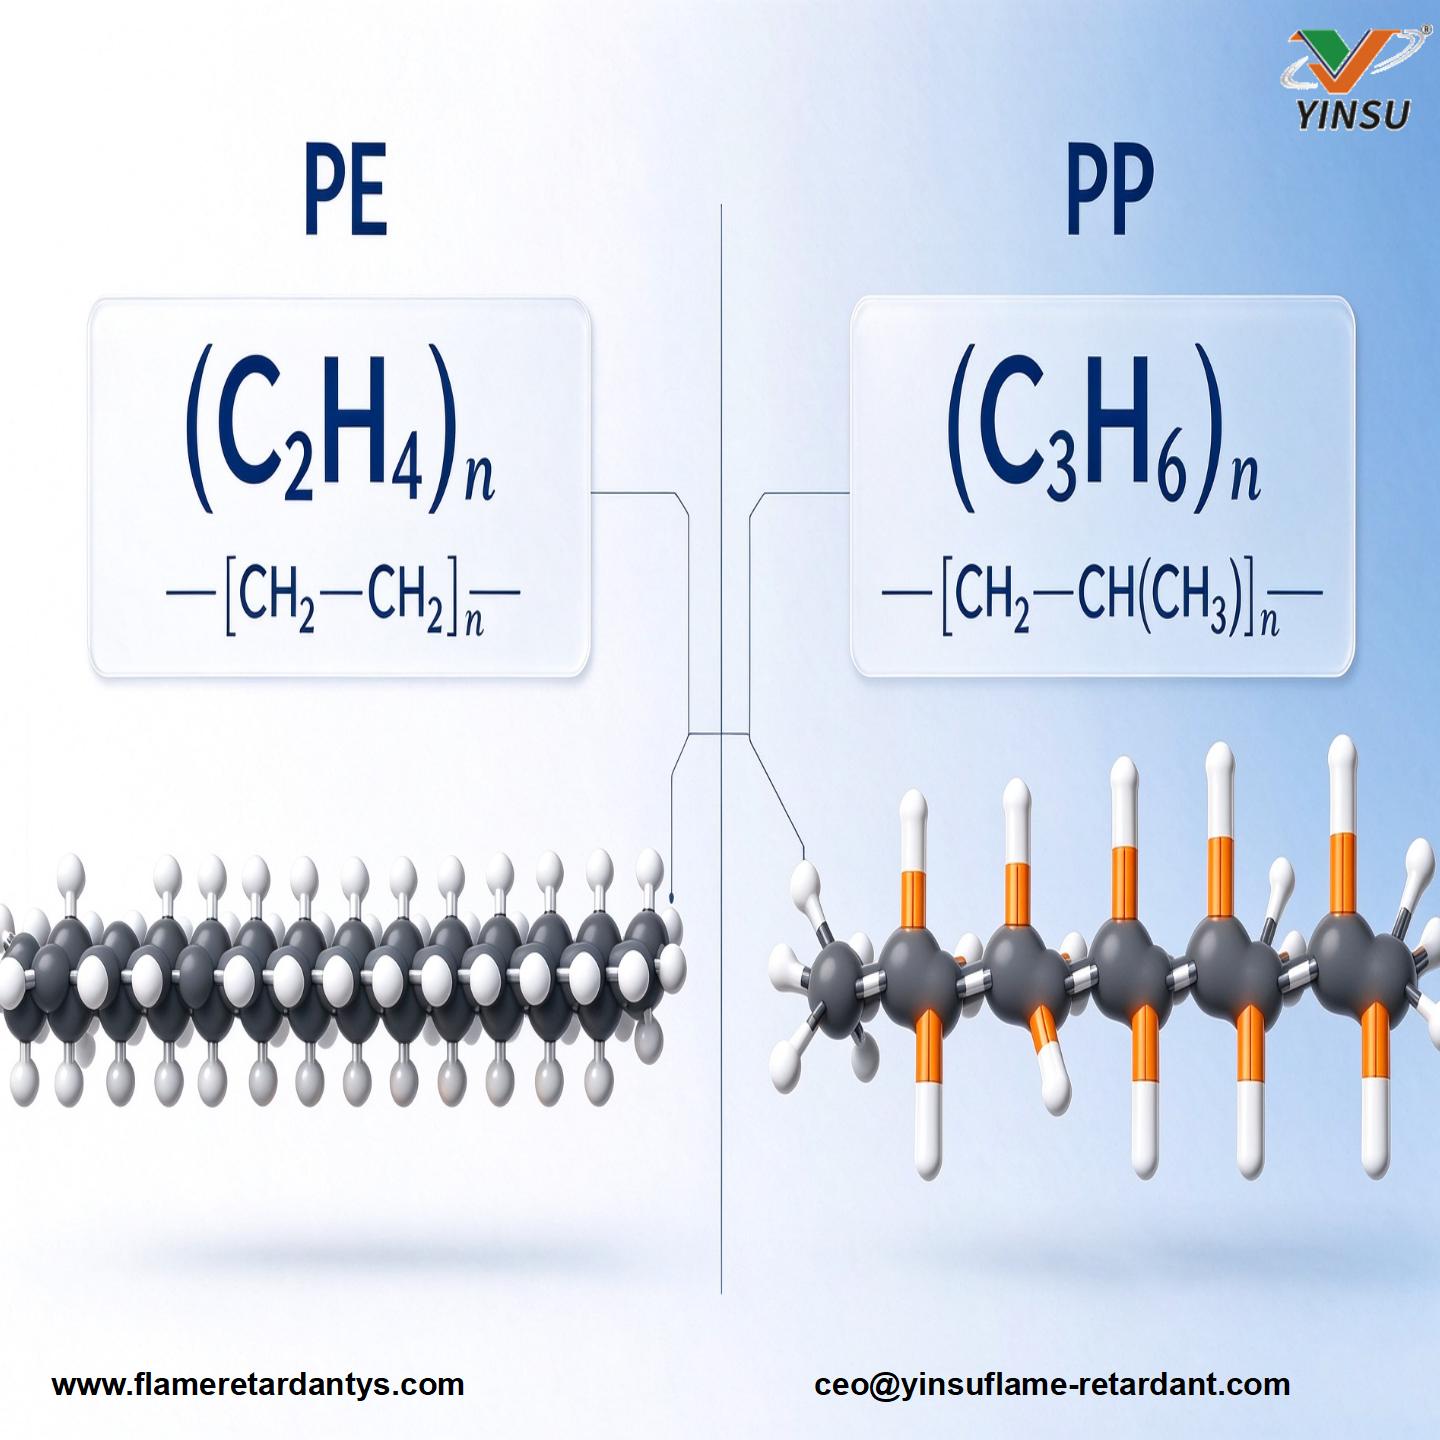
PE ist ein reines, geradkettiges Alkan. Sein Rückgrat trägt nur CC- und CH-Bindungen. Während der Pyrolyse sind die Kettenspaltungsprodukte fast ausschließlich brennbare Gase, so dass nur sehr wenig feste Kohle zurückbleibt. Ohne eine Kohleschicht, die alles zusammenhält, fließt die Schmelze wie Wasser nach unten und die Flamme folgt den Tropfen.
PP verfügt zumindest über tertiäre Kohlenstoffe im Grundgerüst, was eine Vernetzung während der Pyrolyse zu etwas Kohle ermöglicht. PE hat keine solchen Seiten. Aus diesem Grund kann PP in halogenfreien Systemen bei einer Beladung von 20–30 % passieren, während PE auf einer Hydroxidroute bis zu 50–60 % gefüllt werden muss.
Selbst wenn man versucht, die Verkohlung zu erzwingen, ist es schwierig, eine solide Struktur aufzubauen. Dehydriertem PE fehlen aromatische Strukturen, in die es kondensieren könnte, sodass das Kohlegerüst locker bleibt. Die Phosphorchemie kommt mit der Gasphase zurecht, die kondensierte Phase muss jedoch durch Synergisten gestützt werden.
Es gibt auch eine versteckte Falle, die leicht übersehen wird: PE ist hochkristallin. Wenn Sie 20 Teile Flammschutzmittel hinzufügen, wird der größte Teil davon aus den kristallinen Bereichen verdrängt. Sie rechnen mit 20 Teilen, aber die effektive Konzentration bei der eigentlichen Arbeit beträgt möglicherweise nur ein Dutzend. Deshalb tropft es immer noch bei 25 %.
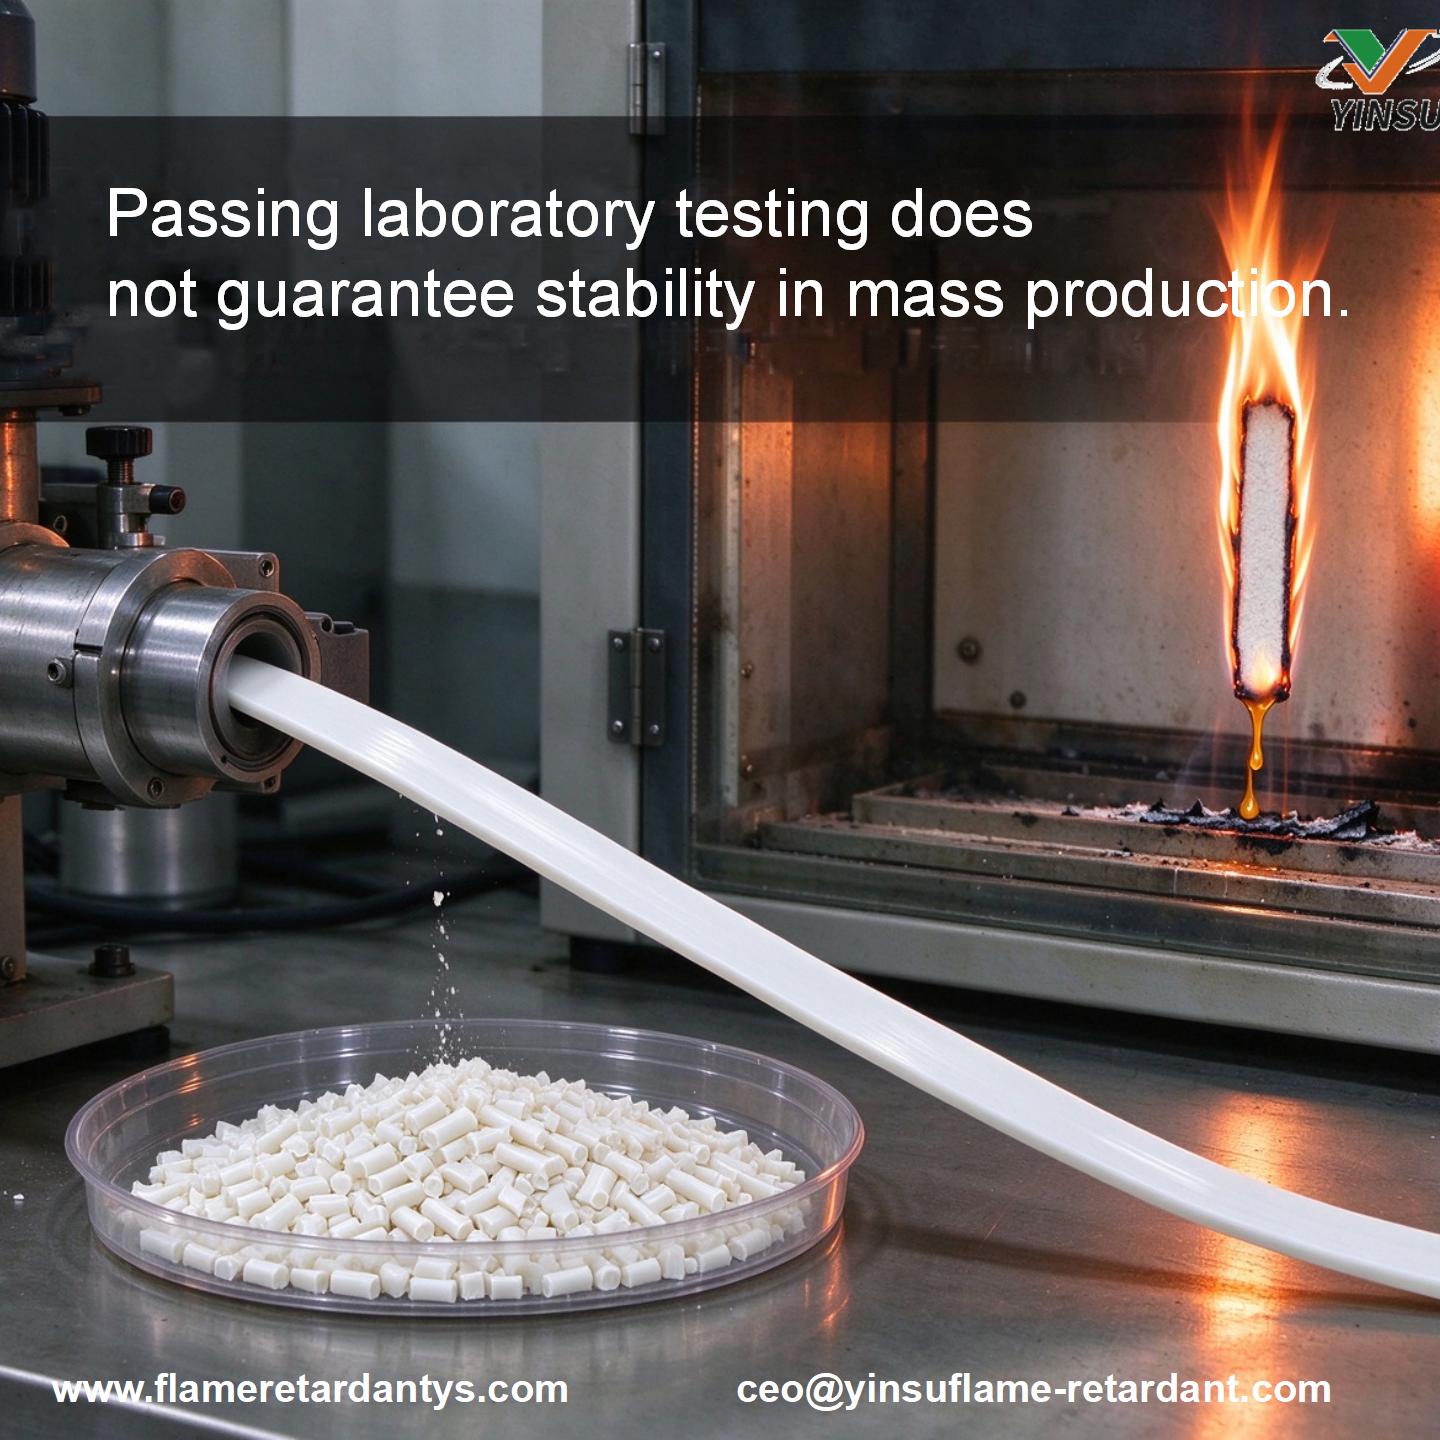
Die Formulierung „Schulden“, die von der Produktionslinie bezahlt werden
Das Hinzufügen von 5 Teilen im Labor ist einfach, aber die Anlage kostet viel mehr. Wenn die MFR (Melt Flow Rate) von 2 auf 0,5 sinkt, erreicht das Extruderdrehmoment sein Maximum und der Ausstoß sinkt. Der Bediener senkt zum Ausgleich die Temperatur, die Plastifizierung leidet jedoch. Die Stränge werden rau, brechen und bilden am Granulator Staub.
Ändern Sie die Reihenfolge: Stop the Drip, Build Char, Add Loading Last
Seien Sie nicht besessen davon, zuerst zu laden. Ändern Sie die Reihenfolge, und die Formulierung wird lebendig:
Schritt 1: Stoppen Sie das Tropfen. Erhöhen Sie die Festigkeit der Schmelze oder bilden Sie zu Beginn der Verbrennung eine Kruste, die die Schmelze an Ort und Stelle hält.
Schritt 2: Bauen Sie den Charakter auf. Gleichen Sie die Säure-, Gas- und Kohlenstoffquellen aus, um der Kohleschicht Dicke und Isolierung zu verleihen.
Schritt 3: Sprechen Sie über das Laden. Jeder hinzugefügte Teil trifft jetzt das Ziel, anstatt das System nur zu verwässern.
Schauen Sie sich die Größenunterschiede zwischen den Routen an:
Brom-Antimon: 10–20 % Beladung, begrenzt durch Halogene.
Halogenfreie P/N oder Hydroxide: 50–60 % Beladung, bei hellen Farben möglich, erfordert aber eine hohe Befüllung.
Mikroverkapselter roter Phosphor: Nur 3–5 % Beladung, nur dunkle Farben, löst aber das Größenproblem.
Prüfen Sie bei der Auswahl zunächst die Farb- und Halogenfreiheitsanforderungen des Kunden. Sobald diese beiden festgelegt sind, wird die Belastungsgröße festgelegt. Wenn Sie es umgekehrt machen, wird es mit ziemlicher Sicherheit zu Nacharbeiten kommen.
FAQ: Häufige Fallstricke für Ingenieure
F: Bedeutet mehr Flammschutzmittel bei PE immer eine bessere Leistung?
A: Nein. Über die Kapazität des Systems hinaus wandert der Überschuss an die Oberfläche (Ausblühen) und die effektive Konzentration sinkt. Bei PE beginnt das Ausblühen häufig bei über 25 %, was dazu führt, dass die Flammenbewertung bei einem erneuten Test sinkt.
F: Kann eine PP-Formulierung direkt auf PE verwendet werden?
A: Nein. PE hat keinen tertiären Kohlenstoff, verkohlt schlecht und hat eine geringere Schmelzfestigkeit. Normalerweise sind 5–10 weitere Teile erforderlich, um zusammenzupassen.
F: Wenn 1,6 mm bestehen, werden 2,0 mm dann definitiv bestehen?
A: Es ist umgekehrt. Das Bestehen bei 2,0 mm garantiert nicht 1,6 mm; Dünne Wände leiten die Wärme schneller ab und halten weniger Schmelze zurück, wodurch sie anfälliger für Tropfen sind. Testen Sie immer die dünnwandige Probe, bevor Sie sie einsenden.
F: Warum benötigen PE-Kabelmischungen eine Belastung von 60 %?
A: Hydroxide beruhen ausschließlich auf endothermer Zersetzung und Verdünnung, was ineffizient ist. Um 1,6 mm V-0 in LDPE zu erreichen, liegt die physikalische Grenze bei etwa 60 %. Das ist der Mechanismus, keine schlecht optimierte Formulierung.
Um Ihre Route auszuwählen, messen Sie drei Dinge: Wandstärke, Basisharzqualität und Farbbedarf.
Wählen Sie für dunkle Teile FRP-950X (mikroverkapselter roter Phosphor); für weiße Rohre/Profile verwenden Sie PE-XT-141 ; Wenn Halogenfreiheit und elektrische Eigenschaften entscheidend sind, sehen Sie sich B-HFFR an . Wenn Sie sich nicht sicher sind, senden Sie uns diese drei Parameter zu. Das technische Team von YINSU erstellt dann eine Ausgangsformulierung für Sie und versendet die Muster direkt.


